L’eau-de-vie de prune est l’une des eaux-de-vie de fruits les plus importantes en Serbie, d’où nous venons, et elle est largement considérée comme un spiritueux traditionnel fait maison. Elle est produite à partir de prunes mûres, saines et technologiquement adaptées, tandis que la qualité du produit final dépend de la matière première, d’une fermentation correctement conduite, d’une distillation soigneuse et d’un vieillissement approprié.
La variété la plus couramment utilisée est la Požegača, qui représente environ 50%, tandis que d’autres variétés de prunes largement utilisées pour la production de rakija incluent Crvena Ranka, Metlaš, Trnovača, Moravka, Piskavac, les prunes blanches, Dženerika, Petrovka et Mirisavka.
La technologie de transformation des prunes en rakija comprend les étapes suivantes :
Récolte des prunes
Collecte et transport des prunes vers les cuves de fermentation
Broyage des prunes et séparation des noyaux
Fermentation alcoolique du moût de prune
Distillation du moût fermenté de prune
Vieillissement et finalisation de la šljivovica
Pour la production d’une šljivovica de haute qualité, il convient d’utiliser des fruits pleinement mûrs, sains et non endommagés. Les fruits pourris, moisis ou sales doivent être éliminés, car ils ont un effet négatif sur le processus de fermentation et sur l’arôme de la rakija.
Après la récolte, les fruits doivent être transportés vers le lieu de transformation le plus rapidement possible. Il est recommandé d’organiser la transformation rapidement et de manière régulière afin d’éviter l’altération des fruits et le développement de micro-organismes indésirables.
Le broyage des prunes permet à la fermentation de commencer plus rapidement et de se dérouler plus uniformément. Il est conseillé de retirer les noyaux, ou au moins de les conserver intacts, car les noyaux cassés peuvent entraîner un arôme plus prononcé de noyau, de l’amertume et une qualité inférieure du distillat.
La masse broyée est placée dans des cuves de fermentation, qui doivent être remplies à environ 4/5 de leur capacité. Les cuves doivent être fermées de manière à permettre au dioxyde de carbone de s’échapper tout en limitant l’accès de l’air.
Pour une fermentation correcte, les facteurs les plus importants sont la température, la teneur en sucre des fruits, le degré de broyage et l’utilisation de levures appropriées. Les levures sélectionnées doivent être ajoutées selon les instructions du fabricant, car elles contribuent à un processus de fermentation plus stable et plus fiable. La température de fermentation recommandée est d’environ 16–20 °C, tandis que la durée de la fermentation dépend des conditions et peut aller d’environ une à quatre semaines.
La distillation est l’étape au cours de laquelle l’alcool et les composés aromatiques sont séparés du moût fermenté, tandis que les composants volatils et moins volatils indésirables sont également éliminés. En pratique, la double distillation est le plus souvent utilisée pour la šljivovica : d’abord, un distillat à faible degré alcoolique est produit, communément appelé rakija douce, puis il est distillé à nouveau pour obtenir le distillat final, connu sous le nom de prepek.
Cette méthode produit généralement un distillat plus propre, plus équilibré et de meilleure qualité que la distillation simple, car elle permet une séparation plus précise des fractions.
Le distillat doux est obtenu par la première distillation du moût fermenté. Le moût fermenté est versé dans l’alambic, en veillant à ne pas trop remplir la chaudière et à éviter le débordement par ébullition ou l’entraînement de particules solides dans le tube de vapeur. Le chauffage doit être progressif et régulier.
Le but de la première distillation n’est pas de produire une rakija finie destinée à la consommation, mais d’extraire l’alcool et les composés aromatiques du moût et de les concentrer dans ce que l’on appelle la rakija douce, qui servira de matière première pour la deuxième distillation.
Pendant la première distillation, une petite partie de la fraction initiale est généralement séparée, après quoi le flux principal du distillat est recueilli, tandis que la partie finale plus faible est séparée comme fraction des queues. Dans la littérature technologique nationale sur la šljivovica, il est souvent indiqué que la première distillation produit un distillat doux d’environ 25–30% vol., le début et la fin du flux étant séparés selon la force du distillat et ses propriétés sensorielles.
Ces chiffres doivent être compris comme une indication pratique plutôt que comme une règle absolue, car les coupes réelles dépendent de la variété de prune, de la qualité du moût, du type d’alambic et du régime de chauffe.
Le distillat final, ou prepek, est obtenu par la deuxième distillation du distillat doux. Il s’agit de l’étape de distillation la plus importante pour la qualité de la rakija, car c’est là que les fractions sont séparées avec le plus de précision : têtes, cœur et queues.
Contrairement à la première distillation, où l’objectif est de concentrer l’alcool du moût, le but de la deuxième distillation est de séparer la partie centrale et la plus qualitative du distillat, celle qui présente le meilleur équilibre entre alcool et arôme fruité typique.
La deuxième distillation doit être effectuée plus lentement et plus soigneusement que la première. Un écoulement plus lent du distillat facilite la détection des transitions entre les fractions et permet un meilleur contrôle de la qualité.
Les études scientifiques et techniques sur les distillats de fruits indiquent que la composition des composés volatils change pendant la distillation : au début, davantage de composés très volatils sont libérés ; dans le flux moyen, l’éthanol et les arômes souhaitables dominent ; tandis que vers la fin, la proportion de composants plus lourds augmente, ce qui peut affecter négativement la pureté du goût. C’est pourquoi le distillat est divisé en têtes, cœur et queues.
Les têtes sont la fraction initiale de la distillation. Elles contiennent une proportion plus élevée de composés très volatils, tels que l’acétaldéhyde, l’acétate d’éthyle et d’autres composés à l’arôme vif, pénétrant et “vert”. Pour cette raison, les têtes ne sont pas utilisées comme produit principal, mais sont séparées au début de la deuxième distillation.
En pratique, la séparation des têtes est déterminée par une combinaison d’odeur, de goût, de température de travail, de vitesse d’écoulement et de force du distillat, et non par un seul chiffre fixe.
Il est important de noter que, dans les distillats de fruits, la question du méthanol est souvent trop simplifiée. Les revues scientifiques indiquent que le méthanol dans les eaux-de-vie de fruits se forme principalement à partir de la pectine pendant la transformation des fruits et la fermentation, et que sa distribution pendant la distillation n’est pas la même que celle des composés typiques des “têtes”.
Cela signifie que la qualité et la sécurité ne dépendent pas uniquement du rejet des premiers millilitres, mais beaucoup plus de la qualité de la matière première, du maintien des noyaux intacts, de l’hygiène, d’une fermentation correcte et d’une gestion attentive de l’ensemble du processus de distillation.
Le cœur est la fraction centrale et la plus précieuse de la distillation. C’est la partie qui est conservée comme base de la future rakija, car elle contient la plus grande part d’éthanol avec les arômes fruités souhaitables. Un cœur correctement séparé donne à la rakija de la plénitude, de la buvabilité et un arôme propre de prune.
La collecte du cœur commence lorsque la dureté des têtes disparaît, et elle se termine lorsque des tons plus lourds, plus huileux et plus rugueux commencent à apparaître dans le distillat, indiquant la transition vers les queues.
Pendant la deuxième distillation, le cœur n’est pas déterminé uniquement par un alcoomètre. La force alcoolique est une indication utile, mais en pratique, le contrôle sensoriel est tout aussi important.
Un producteur expérimenté reconnaît la transition des têtes vers le cœur par l’adoucissement des notes vives et l’apparition d’un arôme plus propre et plus fruité. La transition du cœur vers les queues se reconnaît par une baisse de pureté, l’apparition de notes plus lourdes et une finale “de queue”. Les études scientifiques sur les fractions des distillats de fruits confirment que la composition du distillat change progressivement, et non soudainement, c’est pourquoi les coupes sont toujours une décision technologique plutôt qu’une seule limite fixe.
Les queues sont la fraction finale de la distillation. Dans cette fraction, la proportion de composants plus lourds et moins désirables augmente, ce qui donne un profil aromatique plus trouble, plus rugueux et moins propre. Pour cette raison, les queues sont séparées du cœur dès que les arômes plus lourds commencent à dominer et lorsque la force du distillat baisse sensiblement.
Dans la pratique traditionnelle de la distillation, les queues sont souvent recueillies séparément puis retraitées plus tard, mais elles ne sont pas mélangées au cœur de haute qualité si l’objectif est de produire une bonne šljivovica.
Une rakija de prune de haute qualité ne peut être obtenue que si toutes les étapes sont correctement réalisées : sélection de fruits sains et mûrs, broyage approprié, fermentation soigneusement conduite, distillation contrôlée et vieillissement adapté. C’est l’harmonie entre ces étapes qui détermine l’arôme, la plénitude et la qualité globale du produit final.
Le distillat frais peut reposer brièvement dans des récipients neutres pour se stabiliser, tandis que les fûts de chêne sont le plus souvent utilisés pour le vieillissement et l’affinage. Pendant le vieillissement, la rakija développe un arôme plus complexe, un goût plus doux et sa couleur caractéristique.
Après maturation, la rakija est diluée à la force souhaitée, le plus souvent autour de 40–45% vol., puis conditionnée dans un emballage approprié.
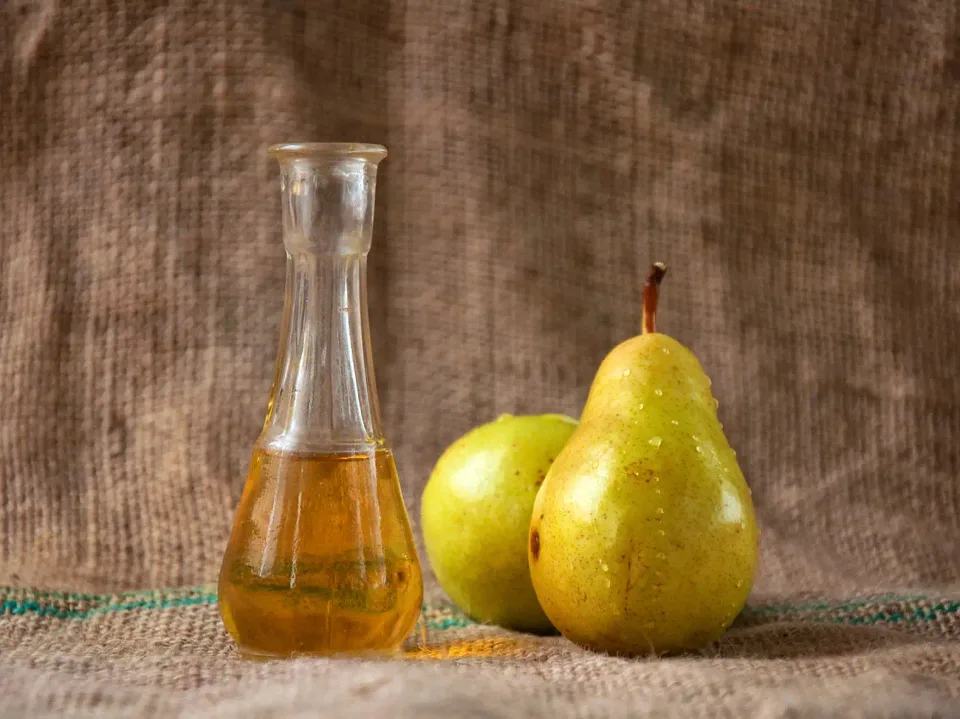
Eau-de-vie de fruits obtenue par distillation d’un moût fermenté préparé à partir d’une variété spécifique de poire, le plus souvent du type poire Williams. L’eau-de-vie de poire Williams se caractérise par un arôme fruité très prononcé et reconnaissable, mais elle est en même temps technologiquement sensible. Les fruits de la poire Williams contiennent une quantité relativement élevée de composés aromatiques, tandis que leur acidité totale est faible. C’est pourquoi, dans la production, il est nécessaire de gérer avec soin la préparation du moût, la fermentation et la distillation, afin de préserver l’arôme variétal typique et d’éviter les pertes de qualité. Les facteurs clés sont la qualité des fruits, l’ajustement des conditions de fermentation, le choix des levures et les coupes correctes des fractions pendant la distillation.
Sélection de la matière première et récolte
Pour la production d’une eau-de-vie de poire de haute qualité, on utilise des fruits mûrs, sains et non endommagés. La récolte se fait le plus souvent à la main, car cela réduit les meurtrissures et les pertes de jus, tout en permettant d’écarter immédiatement, de manière grossière, les fruits de moindre qualité. Les fruits insuffisamment mûrs ne donnent pas un arôme complet, tandis que les fruits pourris, moisis et fortement endommagés altèrent le moût et augmentent le risque de microflore indésirable. Dans la pratique, les poires Williams sont souvent laissées à mûrir davantage après la récolte, jusqu’à ce que le fruit ramollisse, jaunisse et devienne technologiquement adapté à la transformation. Les fruits verts sont laissés à mûrir, tandis que les zones pourries, les pédoncules et les parties susceptibles de compromettre la qualité sont éliminés.
Dans la production d’eau-de-vie de poire, la phase de maturation est particulièrement importante, car le profil aromatique le plus caractéristique ne se développe que dans les fruits parfaitement mûrs. La production d’un distillat de haute qualité commence par la fermentation de fruits parfaitement mûrs, précisément afin de préserver et de transférer autant que possible l’arôme variétal dans l’eau-de-vie.
Lavage, nettoyage et préparation des fruits
Après la récolte et la maturation, les fruits doivent être lavés et séchés afin d’éliminer de leur surface les impuretés mécaniques et les éventuels contaminants microbiologiques. Viennent ensuite l’inspection et le nettoyage : les zones pourries, les pédoncules et toutes les parties qui pourraient affecter négativement la fermentation ou introduire des goûts étrangers dans le distillat sont éliminés. Les pépins sont également retirés lorsque cela est possible, ce qui est justifié comme mesure technologique, car cela réduit le risque de notes dures et indésirables dans le distillat.
Contrairement aux prunes, pour l’eau-de-vie de poire, on n’insiste pas toujours sur un broyage grossier immédiatement après la réception des fruits, car après maturation, le fruit se ramollit souvent suffisamment de lui-même. Cependant, l’objectif final est d’obtenir une masse de fruits uniforme, adaptée à la fermentation, car un moût broyé de manière homogène permet une activité plus stable des levures et une meilleure libération des composés aromatiques.
Broyage des fruits et formation du moût
Le broyage des poires Williams n’est effectué que lorsque cela est nécessaire, c’est-à-dire lorsque les fruits ne se sont pas suffisamment ramollis pendant la maturation. Si les fruits sont bien mûrs, le pressage et l’homogénéisation lors du remplissage de la cuve de fermentation sont souvent suffisants. Si la masse est trop épaisse, on ajoute parfois en pratique une petite quantité d’eau pour rendre le moût plus adapté à la fermentation et au chauffage ultérieur dans l’alambic, mais cela doit être fait avec beaucoup de prudence, car une dilution excessive réduit le rendement et affaiblit le caractère variétal de l’eau-de-vie.
Pour l’eau-de-vie de poire, il est important que le moût ne soit ni trop épais ni trop dilué. Une masse trop épaisse rend la fermentation uniforme plus difficile et augmente le risque de brûlure pendant la distillation, tandis qu’une trop grande quantité d’eau réduit la concentration des arômes et des sucres dissous. Un moût correctement préparé est donc considéré comme une masse de fruits homogène, facilement fermentescible, avec un potentiel aromatique naturel préservé.
Acidité du moût, levures et nutriments
L’une des caractéristiques les plus importantes de la production d’eau-de-vie de poire est la faible acidité naturelle du fruit. C’est pourquoi, si nécessaire, l’acidité du moût est corrigée jusqu’à un pH technologiquement favorable, de manière contrôlée, par mesure et à l’aide d’agents œnologiques appropriés.
L’utilisation de levures sélectionnées est également très utile pour l’eau-de-vie de poire, car la fermentation spontanée donne souvent des résultats irréguliers et peut entraîner une perte d’arôme. Dans le travail scientifique du professeur Ninoslav Nikićević, les variantes de fermentation avec ajout de levure active et de sels minéraux faisaient partie de la recherche précisément parce que la fermentation influence de manière significative la composition chimique et les propriétés sensorielles de l’eau-de-vie de poire. Avec les levures, des nutriments appropriés pour levures peuvent également être ajoutés si nécessaire, mais toujours selon la recommandation technologique du produit, et non au hasard.
Fermentation alcoolique
Le moût préparé est versé dans des cuves de fermentation qui ne sont pas remplies jusqu’en haut, afin de laisser un espace libre pour la formation de mousse et la libération de dioxyde de carbone. La cuve doit être fermée de manière à permettre au CO₂ de s’échapper, tout en limitant l’accès de l’air. Cela réduit le risque d’oxydation et d’altération acétique.
Dans la production d’eau-de-vie de poire, la fermentation ne doit pas être trop vigoureuse. C’est l’une des différences technologiques les plus importantes par rapport à certaines autres eaux-de-vie de fruits. La fermentation de fruits parfaitement mûrs doit être menée lentement et à basse température, idéalement autour de 18 °C, afin de préserver autant que possible les précieux composés aromatiques. Le moût doit rester homogène, avec un brassage quotidien.
La fermentation est considérée comme terminée lorsque pratiquement tout le sucre fermentescible a été consommé, lorsque le dégagement intense de gaz s’arrête et lorsque l’odeur fermentaire vive et active disparaît du point de vue sensoriel. En technologie, cependant, il est beaucoup plus fiable de s’appuyer sur la mesure du sucre et le suivi du déroulement de la fermentation que sur l’odeur seule. Une fermentation bien conduite de l’eau-de-vie de poire donne un moût fermenté propre, aromatique et stable, qui doit immédiatement poursuivre vers l’étape suivante de transformation.
Temps entre la fin de la fermentation et la distillation
Dans la production d’eau-de-vie de poire, il est particulièrement important que la distillation soit réalisée très rapidement après la fin de la fermentation. Il ne s’agit pas d’une simple recommandation générale, mais de l’une des mesures technologiques les plus importantes. Selon des sources professionnelles, la distillation du fruit broyé fermenté doit être effectuée dans les 48 heures suivant la fin de la fermentation, afin que la teneur en composants nocifs et rugueux n’augmente pas et que l’arôme secondaire formé pendant la fermentation ne soit pas perdu. Si cela n’est pas possible, le fût doit être fermé hermétiquement jusqu’à la distillation.
Première distillation, obtention du distillat doux
La première distillation du moût fermenté de poire Williams a pour rôle de séparer l’alcool et les composés aromatiques du marc et de les transférer dans ce que l’on appelle le distillat doux, ou eau-de-vie brute douce. Le moût n’est pas versé dans l’alambic jusqu’en haut, mais seulement jusqu’à environ 2/3 de son volume, ce qui réduit le risque de débordement par ébullition et d’entraînement de particules solides dans le tube de vapeur. Avec les marcs de fruits, et en particulier les marcs de poire épais, il est souhaitable que l’alambic dispose d’un agitateur ou au moins d’une protection contre la brûlure. Dans le travail scientifique sur l’eau-de-vie de poire, il est indiqué qu’il est utile que l’alambic soit équipé d’un agitateur ou au moins d’une grille en cuivre afin d’éviter que le contenu ne brûle.
Pour l’eau-de-vie de poire, un détail spécifique est important, à savoir la recommandation de ne pas séparer les têtes lors de la première distillation, afin de préserver davantage d’arômes variétaux, et d’effectuer la coupe entre le distillat doux et la faible fraction finale. Dans le travail de Nikićević, il est indiqué que, lors de la distillation du moût fermenté pour obtenir une eau-de-vie brute douce, les têtes ne sont pas séparées, tandis que la fraction moyenne est séparée de la fraction faible lorsque la force moyenne du contenu descend à environ 20% vol. Ton texte mentionne que l’eau-de-vie douce après la première distillation a environ 20–25% vol., tandis que pour certaines autres variantes d’eaux-de-vie de fruits, une plage d’environ 20–30% vol. est indiquée ; les différences dépendent de la matière première, de l’appareil et de la conduite du processus.
Deuxième distillation, double distillation
La deuxième distillation, ou double distillation, est l’étape la plus importante pour la qualité finale de l’eau-de-vie de poire. L’eau-de-vie brute douce des lots précédents est placée dans l’alambic, et la distillation est conduite plus soigneusement et plus lentement que lors de la première distillation. Ton texte souligne correctement que la deuxième distillation est effectuée plus doucement et avec une séparation obligatoire des fractions. Les travaux scientifiques montrent également que les coupes de fractions dans l’eau-de-vie de poire sont décisives pour la finesse sensorielle et que la fraction moyenne doit être soigneusement séparée des têtes et des queues.
Têtes
Les têtes sont la fraction initiale de la deuxième distillation. Elles contiennent des composés plus facilement volatils, notamment de l’acétaldéhyde et de l’acétate d’éthyle, qui donnent de la vivacité à l’arôme et de la dureté au goût. Dans le travail de Nikićević, il est indiqué que, lors de la redistillation de l’eau-de-vie de poire, les têtes sont séparées en quantité de 0,5–1,5% du volume d’eau-de-vie brute douce redistillée, une coupe plus réduite étant possible lorsque la matière première de départ était d’excellente qualité. Ton texte donne une recommandation similaire de 1–1,5%, ce qui entre dans cette plage. Toutefois, dans un texte professionnel bien rédigé, il convient d’ajouter que la coupe finale est également déterminée sensoriellement, et pas seulement en pourcentage.
Cœur
La fraction moyenne, ou cœur, représente la partie principale et la plus précieuse de la double distillation. Dans l’eau-de-vie de poire, le cœur doit conserver l’arôme typique, propre et intense de poire variétale. Les travaux scientifiques indiquent que la fraction moyenne ne doit pas être coupée trop bas, car cela entraîne une perte d’arôme authentique et de plénitude. Un travail de 2005 indique que la force obtenue de la fraction moyenne ne doit pas être inférieure à 45% vol., tandis que 50–55% vol. est donné comme plage favorable pour la séparation du cœur, et parfois jusqu’à 60% vol. peut être souhaitable. Ton texte indique que la fraction moyenne devrait être de 55–58% vol., ce qui constitue une plage pratique tout à fait utilisable si elle est combinée avec l’odeur et le goût comme critères principaux.
Queues
Les queues sont la fraction finale de la distillation et contiennent davantage de composants lourds, rugueux et moins souhaitables. Dans la production d’eau-de-vie de poire, la transition du cœur vers les queues doit être effectuée à temps, avant que le distillat ne commence à perdre sa pureté et à montrer de la turbidité, des tons fades-acidulés ou amers. Ton texte observe précisément cela : la coupe vers les queues doit être effectuée avant que le distillat ne devienne trouble et avant l’apparition d’impressions gustatives indésirables. Ensuite, les queues sont séparées jusqu’à ce que l’alcool soit presque entièrement épuisé dans l’alambic.
Distillation simple et double distillation
Bien que l’eau-de-vie de poire soit traditionnellement souvent produite par double distillation dans un alambic classique en cuivre, ton texte mentionne également à juste titre des appareils plus modernes qui permettent d’obtenir un distillat de force appropriée en un seul cycle. De telles unités possèdent des éléments destinés à renforcer et purifier les vapeurs, comme une courte colonne et un déflegmateur. Cependant, quelle que soit la construction de l’appareil, l’objectif technologique de base reste le même : préserver l’arôme variétal de l’eau-de-vie de poire et séparer correctement les fractions indésirables. Des études plus récentes sur la distillation des eaux-de-vie de fruits confirment que le régime de chauffe et le reflux influencent significativement la composition du distillat. Ainsi, dans la production d’eau-de-vie de poire, la vitesse du processus et le contrôle de l’énergie jouent un rôle majeur dans la qualité finale.
Stabilisation, vieillissement et finalisation
Contrairement à l’eau-de-vie de prune, l’eau-de-vie de poire est le plus souvent décrite dans les sources professionnelles comme une eau-de-vie consommée incolore, après stabilisation dans des récipients en verre ou en acier inoxydable. Un travail de 2016 indique que l’eau-de-vie de poire “ne mûrit jamais en fût”, car les composants aromatiques primaires ne se combinent pas bien avec les composants secondaires provenant du bois. Un point similaire apparaît dans un travail plus ancien de 2005 : la nouvelle eau-de-vie de poire est vive et disharmonieuse, elle nécessite donc une stabilisation physique et une maturation progressive dans du verre ou des récipients en chrome-nickel pendant au moins environ 60 jours, après quoi elle est diluée à une force finale de 40–45% vol.
Ton texte mentionne également la possibilité d’un stockage en fût de chêne. Cela n’est pas entièrement incorrect s’il s’agit d’un style de produit particulier, mais pour une eau-de-vie de poire classique, la recommandation la meilleure et la plus solidement fondée sur le plan professionnel est qu’elle vieillisse et se stabilise dans des récipients neutres, afin de rester incolore et de préserver son profil nettement fruité. La dilution est réalisée progressivement, en plusieurs étapes, avec de l’eau distillée ou déminéralisée, et non brusquement immédiatement après la fin de la distillation. Ce point est également bien souligné dans ton texte et mérite d’être conservé.
Conclusion
La production d’eau-de-vie de poire exige plus de précision technologique qu’il n’y paraît au premier regard. Il ne suffit pas simplement de transformer des poires en eau-de-vie ; il est essentiel d’utiliser des fruits parfaitement mûrs et sains, de corriger l’acidité du moût si nécessaire, de conduire la fermentation lentement, de manière contrôlée et autour de 18 °C, d’effectuer la distillation immédiatement après la fin de la fermentation et de séparer soigneusement les têtes, le cœur et les queues lors de la deuxième distillation. Ce n’est qu’alors que l’on obtient une véritable eau-de-vie de poire : incolore, propre, très aromatique et reconnaissable par son caractère variétal.
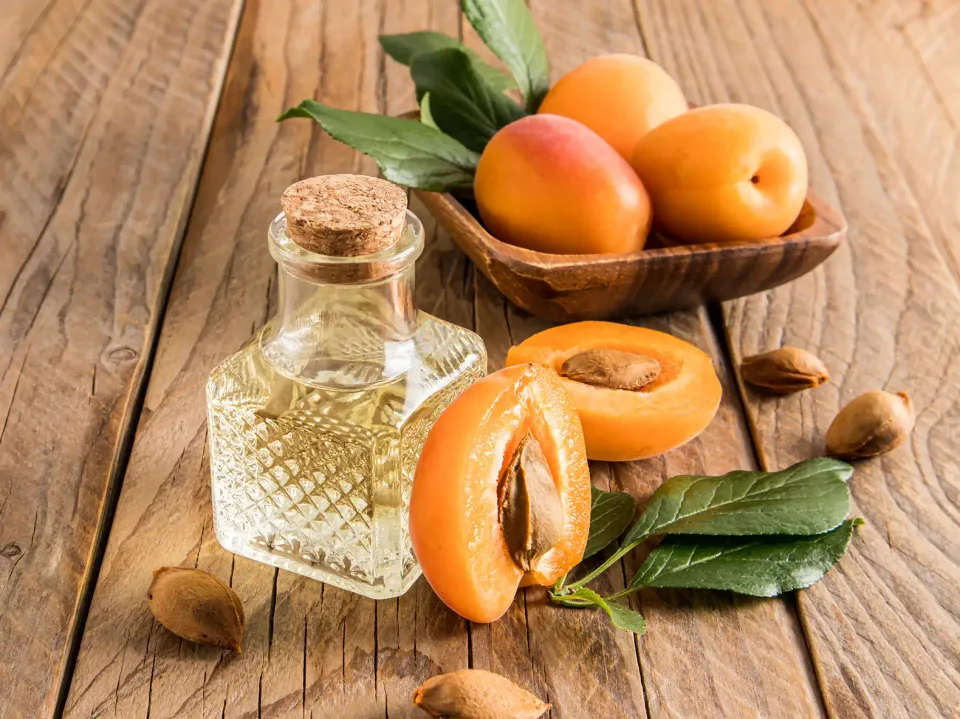
L’eau-de-vie d’abricot est une eau-de-vie de fruit obtenue par la distillation d’une purée fermentée d’abricots frais. La qualité de cette eau-de-vie dépend du choix de la matière première, du degré de maturité des fruits, d’une fermentation bien menée, d’une distillation soigneuse et d’un vieillissement approprié. Le parfum et l’arôme caractéristiques de cette eau-de-vie proviennent directement de l’abricot lui-même, c’est pourquoi toutes les étapes technologiques doivent être réalisées avec soin et sous contrôle.
Le procédé technologique de production de l’eau-de-vie d’abricot comprend les opérations suivantes :
- récolte des fruits à maturité ou légèrement surmûrs
- broyage des fruits et, si possible, retrait des noyaux
- fermentation alcoolique de la purée dans des cuves fermées
- distillation de la purée fermentée
- vieillissement et finalisation de l’eau-de-vie
Pour produire une eau-de-vie d’abricot de haute qualité, on utilise des fruits parfaitement mûrs, sains et intacts. Les fruits partiellement surmûrs peuvent également donner d’excellents résultats, car à ce stade ils présentent un arôme plus prononcé et une meilleure aptitude technologique à la transformation. Les fruits pourris, moisis ou altérés doivent impérativement être écartés, car ils nuisent aussi bien au déroulement de la fermentation qu’à la qualité du futur distillat. Les abricots sont broyés si nécessaire. Si les fruits sont suffisamment mûrs ou surmûrs, ils s’écrasent souvent partiellement sous leur propre poids lors du remplissage des cuves de fermentation. Lorsque le broyage est effectué mécaniquement, il convient d’utiliser un équipement qui ne casse pas les noyaux.
Il est souhaitable de retirer complètement, ou au moins partiellement, les noyaux, car leur contact prolongé avec la purée peut entraîner l’apparition de notes amères et d’arômes d’amande, ce qui affecte défavorablement la qualité de l’eau-de-vie. Si les noyaux restent dans la purée, la distillation doit être effectuée immédiatement après la fin de la fermentation.
La masse broyée est placée dans des cuves de fermentation remplies à environ 70–80 % de leur capacité, afin de laisser suffisamment d’espace pour le dégagement du dioxyde de carbone et la montée de la purée pendant la fermentation. Les cuves doivent être fermées de manière à permettre au dioxyde de carbone de s’échapper tout en limitant l’accès de l’air. Pendant la fermentation, il est recommandé de remuer la purée de temps en temps, surtout si des noyaux ou des parties solides du fruit y sont restés.
La fermentation alcoolique est un processus biochimique au cours duquel les levures décomposent les sucres du fruit et les transforment en éthanol et en dioxyde de carbone. Pour assurer une bonne fermentation, des facteurs tels que la température, la composition de la matière première, l’hygiène des cuves, la présence de levures appropriées et une acidité correctement ajustée de la purée sont essentiels. La purée doit être conservée à l’ombre, à température modérée, et il est préférable que la température de fermentation ne dépasse pas environ 18–20 °C. Dans de telles conditions, la fermentation dure généralement de 10 à 14 jours, bien que sa durée dépende du degré de maturité des fruits et des conditions générales du procédé.
Avant le début de la fermentation, l’acidité de la purée peut être corrigée afin d’empêcher le développement de micro-organismes indésirables et de créer des conditions plus favorables à l’activité des levures. Cette mesure est appliquée avec précaution et conformément aux exigences technologiques, car une acidité adéquate contribue à une fermentation plus stable et plus sûre. La distillation de la purée fermentée est l’une des étapes les plus importantes de la production de l’eau-de-vie d’abricot, car la pureté, l’arôme et la richesse du futur distillat en dépendent dans une large mesure. Les alambics en cuivre sont les plus adaptés à la production d’une eau-de-vie de qualité, car le cuivre influence favorablement le déroulement de la distillation et contribue à la formation d’un profil aromatique plus pur du distillat. La chaudière est remplie jusqu’à environ deux tiers de sa capacité afin d’éviter les débordements et le passage de particules solides dans le tuyau de vapeur.
Pour l’eau-de-vie d’abricot, la double distillation est la méthode la plus couramment utilisée. Lors de la première distillation de la purée fermentée, on obtient un distillat brut contenant environ 25 à 30 % d’alcool par volume. L’objectif de cette première distillation n’est pas d’obtenir une eau-de-vie prête à boire, mais de séparer l’alcool et les composés aromatiques de la purée afin de les transférer dans le distillat brut. Pendant cette première distillation, on surveille l’écoulement du distillat, tandis que la partie finale plus faible est séparée en tant que fraction de queue. La seconde distillation du distillat brut permet d’obtenir un distillat plus pur et de meilleure qualité. Il s’agit de l’étape la plus importante dans la formation de la qualité finale de l’eau-de-vie, car c’est à ce moment-là que les fractions sont séparées avec plus de précision : têtes, cœur et queues. Les têtes constituent la fraction initiale de la distillation et contiennent une plus grande proportion de composés volatils qui donnent une odeur plus vive et moins agréable. C’est pourquoi elles sont séparées au début de la seconde distillation.
Le cœur représente la fraction centrale et la plus qualitative, qui constitue la base de la future eau-de-vie. Il contient le rapport le plus favorable entre l’éthanol et les composés aromatiques souhaitables caractéristiques de l’abricot. Un cœur bien séparé donne à l’eau-de-vie de la rondeur, de l’harmonie et un arôme typiquement fruité.
Les queues constituent la fraction finale de la distillation et contiennent une proportion plus élevée de composés plus lourds et moins souhaitables. Elles sont donc séparées du cœur dès qu’une baisse de qualité du distillat, une modification de l’arôme ou une diminution plus marquée du degré alcoolique est constatée.
L’eau-de-vie d’abricot obtenue par double distillation est généralement recueillie à une teneur d’environ 60 à 70 % d’alcool par volume. Le distillat frais présente en règle générale un goût plus vif et moins équilibré, c’est pourquoi il n’est pas prêt à être utilisé immédiatement après la distillation.
Après la distillation, l’eau-de-vie d’abricot est soumise à un vieillissement, autrement dit à une maturation. Ce processus dure au minimum plusieurs mois, tandis que pour une stabilisation plus courte, le distillat peut être conservé dans des contenants en verre ou en acier inoxydable. Dans de tels récipients, l’eau-de-vie reste incolore et conserve son caractère fruité prononcé. Si le vieillissement a lieu en fûts de chêne, l’eau-de-vie prend une couleur jaune doré, un goût plus doux et un arôme plus complexe. Le choix du contenant de vieillissement dépend de l’objectif recherché : mettre en avant le caractère frais et fruité de l’abricot ou obtenir une saveur plus noble marquée par l’influence du bois.
La finalisation représente la préparation finale de l’eau-de-vie en vue de son utilisation. Elle comprend l’ajustement du degré alcoolique au niveau souhaité, le plus souvent entre 40 et 50 % vol., par l’ajout d’eau distillée ou déminéralisée, ainsi que la stabilisation et la préparation de l’eau-de-vie à la mise en bouteille. Une eau-de-vie d’abricot de haute qualité ne peut être obtenue que si toutes les étapes technologiques sont correctement réalisées : sélection de fruits sains et mûrs, broyage soigné, fermentation contrôlée, double distillation menée avec savoir-faire et vieillissement approprié. Seule l’harmonie entre toutes ces phases permet d’obtenir une eau-de-vie à l’arôme fruité prononcé, au goût harmonieux et à la qualité globale élevée.
L’eau-de-vie de pomme, également connue sous le nom de jabukovača, est une eau-de-vie de fruits obtenue par distillation du moût fermenté issu de pommes fraîches. La qualité du produit final dépend du choix de la matière première, de la bonne préparation du moût, d’une fermentation contrôlée, d’une distillation soigneusement réalisée et d’un vieillissement approprié.
Le processus technologique de production de l’eau-de-vie de pomme comprend les opérations suivantes :
-lavage des fruits
-broyage ou mouture
-fermentation alcoolique du moût
-distillation du moût fermenté
-vieillissement et finalisation de l’eau-de-vie
Lavage des fruits
Les pommes doivent d’abord être lavées à l’eau afin d’éliminer de leur surface les impuretés mécaniques, les résidus de terre et autres corps étrangers, qui peuvent nuire à l’arôme et au goût de la future eau-de-vie. Le lavage réduit également la présence de micro-organismes nocifs, tels que les bactéries et les levures sauvages, qui peuvent perturber le bon déroulement de la fermentation et provoquer l’altération du moût.
Broyage ou mouture
Après le lavage, les pommes sont broyées ou moulues. Ce procédé est réalisé à l’aide de broyeurs à fruits spéciaux, tandis que dans les productions de plus petite taille, il peut également être effectué manuellement. L’objectif de la mouture est d’obtenir une masse aussi homogène que possible et adaptée à la fermentation. Si le moût obtenu est trop épais ou trop sec, une petite quantité d’eau peut être ajoutée, mais avec précaution, afin de ne pas compromettre la qualité de la future eau-de-vie.
Fermentation alcoolique
Le moût obtenu est placé dans des cuves de fermentation, qui ne doivent pas être remplies jusqu’en haut, car pendant la fermentation du dioxyde de carbone est produit et la masse augmente de volume. Si nécessaire, le moût peut être brassé une à deux fois par jour afin d’obtenir une fermentation plus homogène.
La fermentation se déroule dans une pièce où la température doit être comprise entre 10 et 20 °C. Dans de telles conditions, le moût de pomme fermente le plus souvent en deux à trois semaines, parfois même plus tôt, selon la variété de pomme, la teneur en sucre et les conditions du processus. Une fois qu’il est établi que tout le sucre a fermenté, la distillation doit commencer immédiatement afin de préserver les composés aromatiques importants pour la qualité de l’eau-de-vie de fruits.
Distillation
La distillation est le processus par lequel l’alcool et les composés aromatiques sont séparés du moût fermenté. Elle peut être réalisée avec des équipements de distillation continue ou avec des alambics destinés à la double distillation. Dans la pratique des petits producteurs, les alambics en cuivre d’une capacité de 100 à 200 litres sont plus couramment utilisés.
L’alambic est rempli de moût fermenté jusqu’à environ 2/3 de sa capacité, afin d’éviter le débordement par ébullition et le passage de particules solides dans le distillat. Le chauffage doit être progressif et régulier. Lors de la première distillation, un distillat brut est obtenu, tandis que la distillation répétée, la double distillation, améliore la qualité de l’eau-de-vie et augmente la teneur en alcool.
À partir de 100 litres de moût de pomme fermenté, on peut s’attendre à obtenir environ 14 litres d’eau-de-vie d’une force alcoolique d’environ 50% vol., bien que le rendement dépende de la qualité de la matière première et de la manière dont le processus est conduit.
Vieillissement et finalisation
Le distillat frais n’est pas immédiatement prêt à la consommation, car son goût est encore vif et déséquilibré. Pour cette raison, l’eau-de-vie est laissée à vieillir, le plus souvent dans des récipients en bois. Pendant la maturation, le distillat devient plus clair, le goût s’améliore, l’arôme se développe et la couleur change. Après plusieurs mois, l’eau-de-vie acquiert un goût plus agréable et une teinte jaune doré caractéristique.
Les récipients en chêne sont les plus couramment utilisés pour le vieillissement, mais des récipients en mûrier, acacia, frêne, noyer ou cerisier peuvent également être utilisés. Après maturation, l’eau-de-vie est finalisée par réduction à la force souhaitée et préparée pour la mise en bouteille.
Conclusion
Une eau-de-vie de pomme de haute qualité s’obtient par une sélection appropriée des fruits, une mouture soigneuse, une fermentation contrôlée, une distillation régulière et un vieillissement adapté. Seuls des procédés technologiques correctement réalisés permettent à l’eau-de-vie de pomme de développer un arôme agréable, un goût harmonieux et une bonne qualité globale.
L’eau-de-vie de mûre est une eau-de-vie de fruits obtenue par distillation et/ou rectification d’un moût fermenté préparé à partir de fruits frais de mûre, jusqu’à une teneur maximale de 86% vol. d’éthanol, de sorte que l’odeur et l’arôme du distillat proviennent exclusivement de la matière première utilisée.
La production de cette délicate eau-de-vie de mûre commence par la récolte de fruits parfaitement sains et mûrs, issus de variétés de mûres appropriées. Le lavage des fruits n’est généralement pas nécessaire, car une microflore épiphytique naturelle est présente à leur surface et peut contribuer au démarrage de la fermentation alcoolique.
Fermentation
La fermentation alcoolique du moût de mûre se déroule à une température de 16 à 20°C.
Si la température pendant la fermentation descend en dessous de 14°C, la fermentation doit être stimulée par:
l’ajout de souches de levures sélectionnées, ou
l’augmentation de la température de la pièce où se trouve la cuve de fermentation.
Une fois la fermentation terminée, la distillation doit commencer sans délai, idéalement 3 à 5 jours après la fin de la fermentation.
Première distillation
La distillation du moût fermenté de mûre est réalisée sur des appareils de distillation simples. Pendant la première distillation:
la fraction de tête n’est pas séparée;
la fraction moyenne est recueillie jusqu’à ce que le titre alcoolique moyen dans la masse totale atteigne 25–30% vol.;
ensuite, la fraction de queue est séparée.
On obtient ainsi une eau-de-vie de mûre brute et légère.
Redistillation
La redistillation de l’eau-de-vie de mûre brute et légère est effectuée sur le même type d’appareil de distillation simple. À cette étape:
0,5–1% de la fraction de tête est séparé;
la fraction principale est recueillie jusqu’à ce que le titre moyen du distillat atteigne 58–62% vol.;
la fraction de queue est recueillie jusqu’à ce que le titre alcoolique descende à 25–30% vol.
Harmonisation et réduction au titre final
Le distillat d’eau-de-vie de mûre obtenu est transféré dans des récipients inertes, tels que:
des bonbonnes en verre,
des cuves en acier inoxydable.
Dans ces récipients, le distillat est laissé au repos pendant environ deux mois afin d’harmoniser le goût et l’arôme.
La réduction au titre final de 42–43% vol. est effectuée progressivement, par étapes de 5% vol., avec des intervalles de 10 jours entre chaque dilution.
Il est important de souligner que le distillat d’eau-de-vie de mûre ne mûrit jamais dans des récipients en bois, afin de préserver son arôme fruité authentique et son caractère reconnaissable.
Source
Les données et paramètres technologiques indiqués ont été repris et publiés avec l’autorisation du Prof. Ninoslav Nikićević.
Littérature:
Production of Premium Quality Fruit Brandies, deuxième édition augmentée, Université de Belgrade, Faculté d’agriculture, Belgrade, 2018.
Auteurs: Ninoslav Nikićević, Nermina Spaho, Davorka Đukić-Ratković, Branko Popović et Ivan Urošević.
Qu’est-ce que la vodka?
La vodka est un spiritueux distillé, à l’origine incolore et neutre en goût. Elle se consomme le plus souvent pure, mais elle est également utilisée comme base dans de nombreux cocktails, tels que le Vodka Martini, le Bloody Mary ou le Cosmopolitan. L’origine de la vodka n’est pas entièrement claire, mais certains historiens estiment que ce distillat serait né en Europe de l’Est, soit en Russie, soit en Pologne, au quinzième siècle, d’abord à des fins médicinales.
La vodka traditionnelle est fabriquée à partir de deux ingrédients de base : l’eau et l’éthanol obtenu par fermentation de céréales, comme le blé, le seigle ou le sorgho. De nombreux producteurs utilisent également d’autres matières premières, comme la pomme de terre ou la betterave sucrière, et ajoutent parfois des ingrédients botaniques ou des épices afin de donner à la vodka son propre caractère. La vodka dite de lait apparaît également de plus en plus sur le marché. Après fermentation et distillation, la vodka est filtrée et purifiée afin d’éliminer les impuretés et d’obtenir un goût doux.
De quoi est faite la vodka?
Une bouteille de vodka est l’une des boissons alcoolisées les plus simples et se compose de seulement quelques ingrédients:
Base fermentescible: La plupart des alcools commencent par un produit agricole qui est fermenté. La pomme de terre est considérée comme l’une des bases les plus traditionnelles pour la vodka, mais les céréales sont les plus couramment utilisées, comme le blé ou le seigle. Après fermentation, cette base produit de l’éthanol, un alcool liquide qui est séparé des résidus de céréales et utilisé pour la vodka.
Eau : Après la distillation, les producteurs ajoutent de l’eau afin d’obtenir le pourcentage d’alcool souhaité. Aux États-Unis, la vodka doit contenir au moins 40% d’alcool par volume, ABV, tandis que dans l’Union européenne, le minimum est de 37,5%.
Ingrédients supplémentaires, facultatifs : La vodka traditionnelle est neutre en goût, mais certains producteurs ajoutent des plantes, des épices ou des ingrédients aromatiques pendant ou après la distillation afin de créer un caractère spécifique de vodka.
Comment la vodka est-elle fabriquée?
La plupart des producteurs suivent plusieurs étapes de base:
Tout d’abord, les ingrédients de base sont combinés. Les céréales, comme le malt de blé, le maïs ou le seigle, sont mélangées avec de l’eau et de la levure. Le mélange et le chauffage, ce que l’on appelle le “vodka mash”, permettent d’unifier l’ensemble et de le préparer à la fermentation.
Vient ensuite la fermentation. Le mélange est laissé au repos, généralement pendant une à deux semaines, jusqu’à ce que la levure transforme le sucre en alcool, créant ainsi de l’éthanol et des composés aromatiques.
Après la fermentation, le liquide est séparé des résidus de céréales. Les parties solides sont éliminées, tandis que le liquide, l’éthanol, poursuit son chemin vers la distillation.
La distillation est le processus de purification de l’alcool par chauffage et transformation en vapeur, qui est ensuite condensée de nouveau en liquide. Cela permet d’éliminer les impuretés et d’augmenter la teneur en alcool. Certains producteurs distillent une ou deux fois, tandis que d’autres effectuent plusieurs distillations pour obtenir un résultat plus pur. S’ils produisent une vodka aromatisée, des plantes ou des épices peuvent être ajoutées pendant ou entre les distillations.
Après la distillation, le liquide est trié. Les premiers 35% du distillat, appelés “foreshots” et “heads”, contiennent du méthanol ou de l’acétone et sont généralement éliminés parce qu’ils sont toxiques. Les 30% suivants sont les “hearts”, la meilleure partie. Les derniers 35% sont les “tails”, moins purs, mais ils peuvent être distillés à nouveau pour obtenir un produit supplémentaire.
L’étape suivante est la filtration. Les vodkas traditionnelles sont douces et neutres en goût, elles sont donc souvent filtrées à travers du charbon actif ou d’autres systèmes afin que le produit final soit propre et agréable à boire. Après la filtration, la vodka est diluée avec de l’eau jusqu’au pourcentage d’alcool souhaité. Enfin, la vodka est mise en bouteilles et étiquetée, prête pour la vente et la dégustation.
Vous vous demandez comment le whisky est fabriqué, de quoi il est composé et combien de temps dure le processus de production ? C’est un savoir-faire qui demande de la patience, de la précision et un véritable amour du processus. Tout commence avec les céréales, comme le blé, l’orge, le seigle ou le maïs, qui doivent être soigneusement sélectionnées et préparées.
Les céréales sont d’abord trempées dans l’eau, puis aérées. Ce processus est répété en continu pendant environ 48 heures, ce qui permet d’augmenter le taux d’humidité dans le grain et de déclencher la germination. En plus de lancer le processus de germination, cette étape aide également à nettoyer les céréales et à éliminer les impuretés.
Ensuite, les céréales sont séchées et parfois fumées pendant 4 à 6 jours, tout en étant retournées périodiquement afin d’éviter que les racines en croissance ne s’emmêlent. Pendant cette période, les céréales produisent des enzymes, comme l’amylase, qui décomposent les protéines et les parois cellulaires, rendant ainsi l’amidon accessible. Cet amidon est essentiellement un sucre de céréale, un polysaccharide, qui sera ensuite transformé en alcool pendant la fermentation. La durée exacte de germination, le fumage éventuel et la fréquence de retournement dépendent du type de whisky produit, après quoi le processus se poursuit par le séchage.
Pendant 4 à 6 jours, le “malt vert” est séché dans un four de maltage, où l’air chaud est utilisé pour arrêter le processus de germination et préserver les enzymes. La température et la durée du séchage déterminent la couleur et le profil aromatique, allant des malts clairs aux malts torréfiés plus foncés. Vient ensuite l’étape suivante, le broyage, où la finesse de la mouture est déterminée selon la recette du maître distillateur.
Les céréales moulues sont ensuite mélangées à de l’eau chaude et laissées au repos afin que les enzymes puissent s’activer et transformer l’amidon en un liquide sucré appelé moût, souvent simplement appelé “mash” par les distillateurs. Ce liquide est ensuite refroidi et la levure est ajoutée, ce qui lance la fermentation. La levure consomme les sucres et produit de l’alcool ainsi que des composés aromatiques, créant un liquide de “pré-whisky” avec une teneur en alcool relativement faible, mais déjà riche en arômes et en saveurs.
Vient ensuite la distillation, là où la véritable magie opère. La vapeur provenant de l’alambic passe à travers le condenseur et se condense en distillat. Il est important de contrôler soigneusement la température et de séparer correctement les fractions, car seules des coupes précises permettent d’obtenir un whisky propre et doux, sans arômes indésirables. Si un alambic et un condenseur en cuivre sont utilisés, le cuivre fixe les composés soufrés et contribue à un goût plus net et plus rond.
Une fois le distillat obtenu, le travail n’est pas encore terminé. Le whisky doit vieillir dans des fûts de chêne, où il “respire” lentement et absorbe le caractère du bois. Pendant cette période, la couleur, l’arôme et le goût que nous associons tous au whisky commencent à se développer, des légères notes florales aux tons caramélisés et épicés. Un jeune whisky peut être vif et rude, mais un vieillissement patient le rend progressivement plus doux et plus harmonieux.
Enfin, lorsque vous décidez de le déguster, souvenez-vous que chaque gorgée est le résultat de patience, de soin et de savoir-faire, qui commencent avec un simple grain. Un whisky maison ne sera peut-être pas parfait dès la première fois, mais avec chaque lot, vous apprendrez quelque chose de nouveau et créerez progressivement un spiritueux que vous pourrez fièrement verser dans un verre.
Le gin est une boisson dont la saveur dominante provient des baies de genièvre et il est l’un des principaux ingrédients des cocktails populaires.
Pour produire du gin, il faut un alcool de haute qualité à 96% vol., obtenu par distillation d’un moût de céréales fermenté, principalement d’orge, de seigle, d’avoine, de maïs et de blé, ou acheté auprès d’un fournisseur fiable. Un autre ingrédient important est constitué par les baies de genièvre, qui contiennent des sucres et une forte proportion de composés aromatiques et d’huiles essentielles, donnant au gin sa saveur reconnaissable. Le troisième ingrédient est l’eau distillée, qui est ajoutée avant le début de la distillation et après la fin de la distillation.
D’autres plantes aromatiques aux arômes et saveurs caractéristiques sont également ajoutées à ces ingrédients, comme la coriandre, les zestes de citron et d’orange, la lavande, les pépins de pomme, les amandes, la cannelle, le carvi et l’anis. Cette liste peut être très longue et dépend de l’imagination du producteur.
Il existe différents types de gin, qui se distinguent principalement par la méthode de production, c’est-à-dire par la distillation de l’alcool.
Gin ordinaire
Le gin ordinaire est produit à partir d’alcool distillé agricole d’origine naturelle, comme les fruits ou les céréales, neutre en couleur et en goût. On y ajoute de l’eau distillée, des herbes aromatiques et du genièvre, dont l’arôme doit être dominant. Dans le gin ordinaire, il n’existe pas de restrictions strictes concernant les arômes supplémentaires, les colorants ou même les sucres ajoutés.
Gin distillé
Le gin distillé est obtenu de la même manière que le gin de base, à la différence que le genièvre et les herbes aromatiques sélectionnées selon la recette sont plongés dans l’alcool, où a lieu la macération, c’est-à-dire le repos, le plus souvent pendant une période de 48 à 72 heures, après quoi une redistillation est effectuée. Une fois la distillation terminée, de l’eau distillée est ajoutée, et il est également possible d’ajouter d’autres arômes afin d’obtenir le goût souhaité.
Les recettes de gin sont généralement développées par des tests et des distillations dans de petits alambics, après quoi, selon les besoins de production, elles sont adaptées à des alambics de plus grande capacité.
London dry gin
Le London gin est obtenu à partir d’un alcool distillé agricole de haute qualité, d’herbes aromatiques et de genièvre. Il ne doit pas contenir d’arômes artificiels ni de colorants, tandis que l’édulcoration n’est autorisée qu’en très petite quantité, limitée par la loi. En raison de sa méthode de production stricte, le London gin est également appelé “dry gin”.
Production du gin
La production traditionnelle du gin comprend plusieurs étapes: production d’alcool éthylique à partir de matières premières céréalières, redistillation de l’alcool avec ajout de genièvre et d’autres plantes aromatiques, ainsi que dilution avec de l’eau distillée jusqu’au pourcentage d’alcool souhaité. Aujourd’hui, la plupart des distillateurs et des distilleries artisanales achètent de l’alcool à 96% vol. et ne le produisent pas eux-mêmes.
Recette de base pour la production de gin
Ingrédients
• Genièvre — 270 g
• Coriandre — 135 g
• Cardamome — 70 g
• Racine d’angélique — 40 g
• Selon les préférences, différentes combinaisons de romarin, d’agrumes, de noix de muscade, de clous de girofle, d’anis et d’autres botaniques peuvent également être ajoutées.
Préparation
Diluer huit litres d’alcool à 96% vol. à 50% vol. et ajouter les herbes aromatiques définies par la recette. Laisser ensuite le mélange macérer pendant 2 à 3 jours. Avant la distillation, diluer le mélange à 30% vol. d’alcool et distiller le tout ensemble. À partir d’un tel lot, on peut obtenir environ 15,6 L de gin à 42% vol. d’alcool. La base de chaque gin est l’arôme dominant du genièvre, tandis que les nuances de goût sont définies par le choix et le rapport des autres botaniques.
Les raisins doivent être technologiquement mûrs, mais pas trop mûrs. La mesure la plus objective de la qualité du raisin est le rapport entre les sucres et les acides. La teneur en sucre doit se situer entre 14 et 18%, tandis que l’acidité totale doit être supérieure à 8 g/l. Un “arôme discret” du raisin est également souhaitable. Les rendements en raisin ne doivent être ni trop élevés ni trop faibles.
L’oxydation de l’acide ascorbique se produit dans les raisins trop mûrs, et l’acide ascorbique, ou vitamine C, protège les substances aromatiques du vin qui passeront ensuite dans le distillat.
Lors du foulage et de l’éraflage, les rafles doivent être retirées, et pendant la fermentation alcoolique, les tanins ne doivent pas dépasser 0,2 g/l.
Pour obtenir un brandy de vin de haute qualité, la distillation doit avoir lieu immédiatement après le premier soutirage du vin.
Par la distillation, l’objectif principal est de séparer de la matière première, le vin, autant d’alcool que possible avec le moins d’impuretés indésirables possible. Les impuretés indésirables se trouvent principalement dans la fraction des queues. En séparant les têtes et les queues de la fraction moyenne, on obtient un distillat contenant moins d’impuretés indésirables.
La plupart des impuretés, en particulier celles qui ont l’odeur la plus forte, comme les aldéhydes, les esters et les alcools supérieurs, passent dans le distillat dans la première fraction. En les séparant, il est possible d’obtenir une qualité de brandy nettement meilleure.
Avec les équipements modernes de distillation continue, s’ils sont équipés de déflegmateurs et de colonnes de rectification, le technologue peut influencer la quantité et la qualité des impuretés dans le distillat.
Au début de la distillation, les aldéhydes et les esters facilement volatils passent principalement dans le distillat. Dans la phase intermédiaire, les composants passent dans un rapport favorable à la qualité du distillat, tandis qu’à la fin de la distillation passent des composants moins volatils, avec un arôme rappelant les queues, ainsi que des acides volatils.
Ces principes sont utilisés dans le processus de distillation, c’est pourquoi les têtes et les queues sont séparées de la fraction moyenne, la plus qualitative, car elles contiennent des composants qui, en général, ne contribuent pas à la qualité.
Tout d’abord, la distillation du vin produit un distillat de vin brut avec une force alcoolique de 25 à 32% vol., qui est ensuite redistillé afin d’obtenir un distillat d’une force moyenne de 60 à 72% vol. d’alcool. Lors de la redistillation, les têtes sont séparées à hauteur de 1 à 1,5% du volume de distillat présent dans l’alambic, tandis que la fraction des queues est séparée à partir du moment où la force du distillat à la sortie du refroidisseur tombe à 45 à 40% vol.
Lorsque des appareils de distillation similaires sont équipés d’un déflegmateur, un distillat de la force requise peut également être obtenu par distillation directe du vin.
La distillation doit commencer immédiatement après la fin de la fermentation alcoolique et être terminée avant le début du mois de mai, afin que ce vin faiblement alcoolisé et non sulfité ne se détériore pas pendant les chaudes journées d’été.
Le nouveau distillat de vin est placé dans des fûts de chêne neufs, préalablement rincés à la vapeur surchauffée et à l’eau froide afin d’éliminer l’excès de composants durs. Le distillat reste dans les fûts neufs jusqu’à ce qu’il obtienne une couleur jaune doré et la quantité nécessaire de substances tanniques et ligniniques, après quoi il est transféré dans de vieux fûts, où il reste jusqu’à la fin du processus de vieillissement.
Ces processus sont très complexes et lents, et ils modifient à la fois les composants primaires du distillat et les composants secondaires provenant des douelles de chêne. Les changements les plus importants se produisent sous l’influence de l’oxygène de l’air, en présence d’activateurs et de catalyseurs, ainsi que par l’interaction mutuelle de tous les composants présents.
Étant donné que le distillat de vin contient beaucoup plus d’alcool que ce qui est nécessaire pour le brandy de vin, il est dilué, le plus souvent avec de l’eau distillée. Une dilution soudaine du distillat affecte négativement sa qualité, c’est pourquoi la dilution est effectuée progressivement pendant le vieillissement. Malgré cela, le distillat doit encore reposer plusieurs mois à sa force finale.
Le brandy de vin est généralement commercialisé à 38 à 45% vol., le plus souvent à 40% vol. d’alcool.
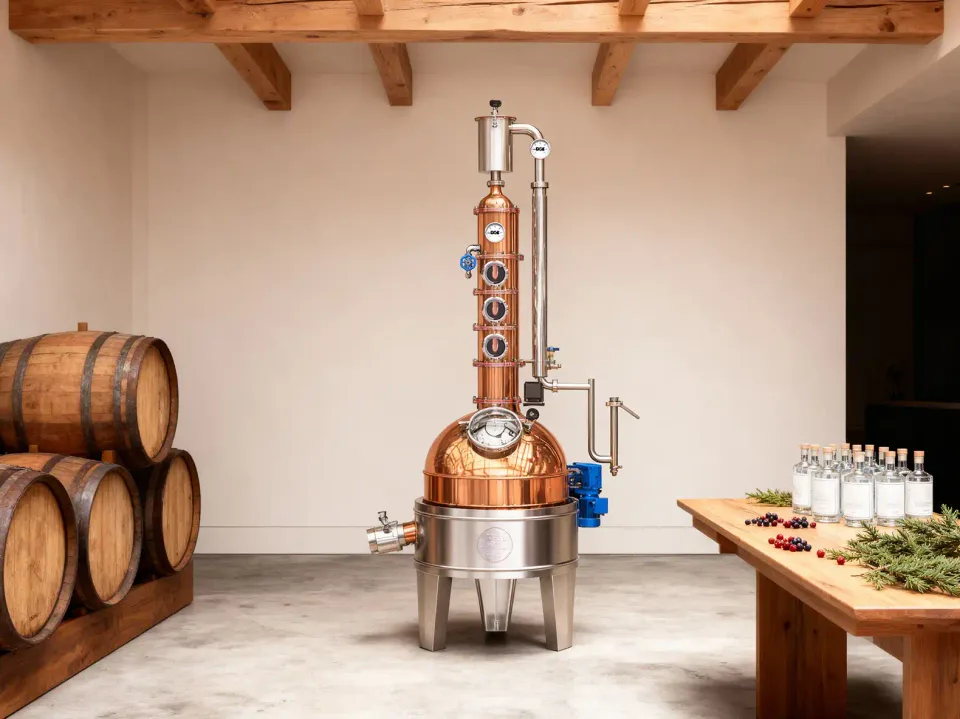
Choisir le bon alambic est essentiel pour votre distillerie, que vous commenciez par une production de loisir ou que vous envisagiez une activité sérieuse. Le bon choix peut faire la différence entre le plaisir de pratiquer ce savoir-faire et des coûts et difficultés inutiles.
Avant tout, une bonne planification est nécessaire. Que voulez-vous produire, en quelle quantité, et disposez-vous de suffisamment d’espace ? Une fois que vous avez réfléchi à tout cela, il est nécessaire de définir la taille du lot que vous souhaitez fermenter, si vous produisez un distillat issu de la fermentation. Ne pensez pas que les producteurs de gin ont la tâche plus facile. Ce qui est économisé sur la fermentation est souvent compensé par des cycles de distillation plus longs, en raison de la concentration initiale plus élevée en alcool. Une fois la quantité du lot définie, vous déterminez la journée de travail, 8 / 16 / 24 h. Ce n’est qu’à ce moment-là que vous pouvez déterminer la taille d’alambic dont vous avez besoin.
Voici un exemple pratique :
Nous voulons produire de l’eau-de-vie de prune. Nous disposons dans notre distillerie d’un espace suffisant pour 10 t. Nous décidons que nous pouvons travailler 16 h une fois la fermentation terminée. Nous commençons alors à réfléchir à l’alambic qui nous convient le mieux. Si nous pouvons former des lots de fermentation avec un ou deux jours d’intervalle, nous arrivons à une masse de 1 t, soit environ 1000 L par jour, que nous devons traiter une fois la fermentation terminée. Si nous connaissons les temps de distillation du moût fermenté, que l’on peut facilement consulter sur notre site web, nous arrivons à la conclusion qu’un alambic de 200 L nous convient le mieux, car il peut facilement effectuer 5 cycles pendant ce temps. Comme nous effectuons également une double distillation, nous devons tenir compte du fait que 4 à 5 charges d’alambic de moût fermenté sont nécessaires pour obtenir une charge d’alambic destinée à la double distillation. Cela signifie qu’au cours d’une année donnée, nous ne devrions pas traiter moins de 800 à 1000 kg de fruits.
Dans ce cas, ce n’est que si nous prévoyons une croissance de la production au cours des 10 prochaines années que nous devrions envisager l’achat d’un alambic supplémentaire de 120 L, ou commencer immédiatement avec un alambic plus coûteux et plus grand, de 350 ou même 500 L, avec un ajustement de la taille des lots.
Le type d’alambic, traditionnel ou alambic moderne à colonne, qui comprend également l’option de distillation traditionnelle, est déterminé par la gamme de distillats que vous souhaitez produire. Les jeunes distilleries proposent souvent plusieurs distillats différents afin de renforcer leur présence sur le marché. Une telle gamme nécessite un alambic polyvalent, capable de produire des distillats de manière qualitative et efficace.
Enfin, il y a le mode de chauffage. Aujourd’hui, les prix de l’énergie varient, et notre conseil est de choisir la source d’énergie qui vous est la plus accessible et la plus avantageuse, tout en respectant autant que possible les mesures environnementales. Heureusement, nos appareils de type traditionnel peuvent être chauffés avec plusieurs sources d’énergie, et certains modèles permettent même de combiner deux sources d’énergie.
Dans la distillation, le refroidisseur est presque aussi important que l’alambic lui-même. C’est l’endroit où la vapeur rencontre l’eau froide et où les vapeurs aromatiques sont transformées en distillat final. Si vous vous demandez quel refroidisseur vous convient le mieux, le refroidisseur classique ou le refroidisseur à circulation continue, nous l’expliquons simplement ci-dessous.
Le refroidisseur classique est fabriqué en acier galvanisé. La vapeur provenant de l’alambic passe à travers un serpentin en cuivre immergé dans un récipient rempli d’eau froide, et cette eau est périodiquement remplacée ou complétée afin de rester froide. L’inconvénient du refroidisseur classique est qu’en raison de son volume plus important, il consomme davantage d’eau et, lorsqu’on travaille avec de plus grandes quantités, il peut fonctionner plus lentement que les refroidisseurs à circulation continue. La qualité du distillat obtenu est la même, mais davantage d’efforts sont nécessaires pour réguler la température du distillat. L’avantage de ce refroidisseur réside dans les habitudes des utilisateurs, et les habitudes sont difficiles à changer.
De l’autre côté, le refroidisseur à circulation continue est fabriqué en acier inoxydable. Il fonctionne en laissant entrer en continu de l’eau froide fraîche dans le refroidisseur, tandis que l’eau réchauffée est évacuée par un tuyau de drainage. La vapeur passe à travers un système de tubes entouré d’eau froide à la température appropriée. Le débit d’eau est réglé au moyen de la vanne installée, la température optimale du refroidisseur est de 40 à 60 degrés, et la température du distillat sortant doit bien sûr également être surveillée. Cela permet de refroidir le distillat de manière plus efficace et continue, ce qui est particulièrement important avec des alambics plus grands.
Le refroidisseur à circulation continue refroidit de manière uniforme, permet un contrôle précis de la température de refroidissement, nécessite une alimentation en eau constante et régulée, et a une capacité de 30 litres, ce qui permet une importante économie d’eau.
La distillation moderne ne remplace pas la tradition. Elle la rend plus efficace, plus précise et plus fiable.
Dans le processus classique et traditionnel de production d’eau-de-vie, une double distillation est souvent nécessaire. Cela signifie plus de temps, une consommation d’énergie plus élevée et une implication supplémentaire pendant la production. Son plus grand avantage est précisément la tradition, le goût et le style de distillat auxquels de nombreux consommateurs sont déjà habitués et auxquels ils restent fidèles.
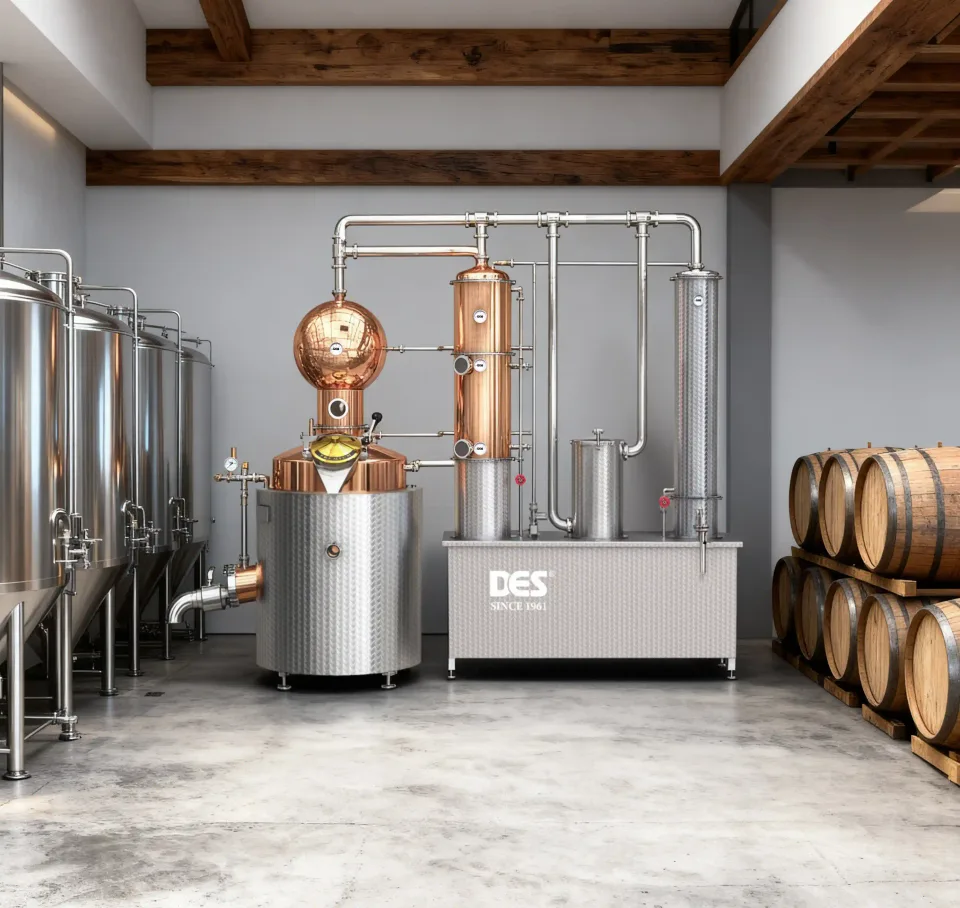
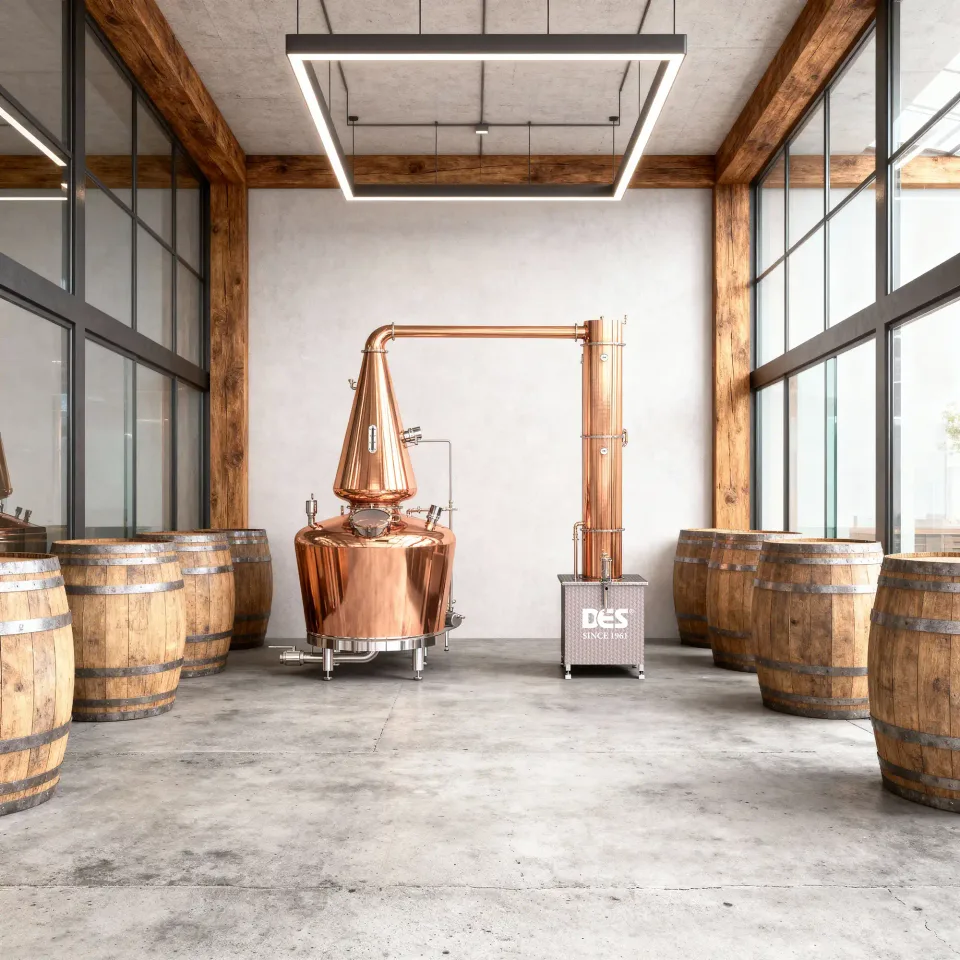
Un alambic moderne apporte une approche différente. En prenant l’exemple d’un alambic DES de 500 litres avec deux colonnes, l’eau-de-vie de prune maison peut être distillée à l’aide de la colonne Aroma Max, qui préserve et transfère autant que possible l’arôme naturel du fruit dans le distillat final, tout en permettant un processus de production plus rapide, plus propre et plus efficace.
Exemple de processus
La distillation dure environ quatre heures et demie, et le processus est arrêté à environ 55% vol. Le résultat est d’environ 25 litres de distillat fini.
La différence essentielle est que :
il n’y a pas besoin de double distillation,
l’énergie n’est pas consommée deux fois,
il n’y a pas de lavage manuel, grâce au système CIP automatique intégré,
il n’y a pas de brûlure, car les résistances chauffent l’eau, puis l’eau chauffe le moût de manière uniforme.
Les principaux avantages sont clairs :
un gain de temps considérable, une consommation d’énergie réduite et une haute qualité du distillat.
La technologie moderne ne change pas la tradition.
Elle l’améliore.
DES, le niveau supérieur de la distillation.
La distillation est un art, mais aussi un processus technique sérieux impliquant des températures élevées, des vapeurs inflammables et de la pression. C’est pourquoi, que vous soyez distillateur amateur ou que vous dirigiez une distillerie professionnelle, la sécurité doit toujours passer en premier.
Dans ce guide, nous partagerons des conseils essentiels pour rendre la distillation sûre tout en obtenant des résultats de très haute qualité.
Équipement de haute qualité et parfaitement fonctionnel, la base de la sécurité
Utilisez uniquement des alambics et des condenseurs parfaitement fonctionnels, fabriqués à partir de matériaux adaptés au contact alimentaire, comme le cuivre et l’acier inoxydable.
Vérifiez régulièrement l’absence de fissures, de bords usés ou de tuyaux obstrués.
N’utilisez pas d’équipement improvisé, car cela peut entraîner des fuites de vapeur et des risques d’incendie.
Ventilation de l’espace
Pendant la distillation, des vapeurs d’alcool sont libérées et elles sont hautement inflammables.
Effectuez toujours la distillation dans un espace bien ventilé ou à l’extérieur.
Évitez les espaces fermés sans ventilation, car l’accumulation de vapeurs peut provoquer une explosion ou une intoxication.
Éviter les flammes nues près des vapeurs
Les vapeurs d’alcool peuvent s’enflammer même à faible distance d’une source de chaleur.
Si vous utilisez des alambics au gaz ou à combustible solide, assurez-vous que la flamme est isolée de toute fuite potentielle de vapeur.
Pour une sécurité maximale, envisagez le chauffage électrique, qui permet un contrôle plus précis de la température et réduit les risques.
Contrôle de la température
Une température trop élevée peut entraîner une surchauffe du moût, une ébullition soudaine ou une diminution et une dégradation de la qualité aromatique du distillat.
Utilisez des thermomètres pour surveiller le processus.
Ne dépassez pas les valeurs recommandées, une distillation plus lente et contrôlée donne des résultats plus sûrs et de meilleure qualité.
Séparation soigneuse des fractions
La première partie du distillat, les têtes, contient du méthanol et d’autres substances nocives.
Séparez et éliminez toujours les premiers 0,5–2% du volume du distillat.
La séparation correcte des têtes, du cœur, de la fraction moyenne et des queues n’est pas seulement une question de goût, mais aussi de sécurité.
Travailler avec l’alcool, gants et lunettes de protection
Lors du nettoyage et du remplissage de l’alambic, ainsi que lors de la manipulation d’alcool fort, portez des gants de protection et des lunettes de sécurité. L’alcool à des concentrations supérieures à 60% vol. peut provoquer une irritation de la peau et des yeux. Cela concerne principalement les personnes sensibles.
Extinction d’incendie et situations d’urgence
Gardez toujours à proximité du lieu de travail:
Un extincteur, classe B, pour liquides inflammables
Un seau de sable pour éteindre rapidement les flammes sans propager les vapeurs
Un accès à l’eau pour refroidir l’équipement, pas pour éteindre l’alcool!
Sécurité
La sécurité dans la distillation n’est pas une « option », c’est une règle. En respectant les procédures de base, en utilisant un équipement de haute qualité et en contrôlant le processus, vous protégez non seulement vous-même et l’espace dans lequel vous travaillez, mais vous vous assurez également que votre distillat est de très haute qualité.
Et lorsque vous travaillez avec des alambics DES, vous pouvez être sûr que chaque élément est conçu en pensant à la durabilité, à l’efficacité et, avant tout, à la sécurité.
Pensez-vous que le gin n’est qu’une vodka aromatisée ?
Le véritable gin est élaboré avec beaucoup plus de soin, à travers un processus de distillation précisément maîtrisé, un contrôle des arômes et un équipement qui permet une qualité constante. C’est exactement pour ce type de production que l’alambic DES de 500 litres avec colonne est conçu.
Ce système permet la préparation d’une base alcoolique, l’ajout de botaniques soigneusement sélectionnées et une redistillation contrôlée, ce qui en fait un excellent choix pour la production de gin premium. Des botaniques comme le genièvre, la coriandre, l’anis, la racine d’angélique, la cannelle et d’autres épices sont ajoutées à la base préparée, tandis que des arômes supplémentaires peuvent être placés dans le panier aromatique, avec des écorces d’agrumes séchées, afin d’obtenir un profil aromatique plus prononcé et plus complexe.
Exemple de distillation du gin
Nous commençons avec 235 litres d’alcool à 96% vol. Nous ajoutons 265 litres d’eau et obtenons 500 litres de base à 45% vol.
Des arômes supplémentaires sont également placés dans le panier aromatique, avec des écorces d’agrumes séchées. Le chauffage est réalisé de manière contrôlée, jusqu’à environ 85°C. Les résistances sont progressivement arrêtées à 60, 70 et 85°C. Nous sélectionnons la colonne, maintenons le reflux en position intermédiaire et surveillons la température sur chaque plateau. Pour le gin, les têtes sont séparées à environ 0,5% du volume total, soit environ 2,5 litres.
La distillation est conduite de manière modérée. Nous ne nous pressons pas, car la qualité n’aime pas la vitesse. Le processus est arrêté autour de 50% vol., afin de ne pas recueillir d’huiles essentielles inutiles.
Le résultat est d’environ 180 litres de distillat à 82% vol. Après dilution, on obtient environ 370 litres de gin fini à 40% vol.
L’alambic DES 500 L avec colonne n’est pas seulement un équipement, c’est un outil de production fiable pour les distilleries qui recherchent un meilleur contrôle, une qualité reproductible et une capacité sérieuse.
DES, des alambics de 1 à 6.000 litres pour la production de tous types de distillats.
C’est un sujet qui suscite souvent des débats parmi les personnes qui distillent des spiritueux. Il y a presque toujours quelqu’un pour affirmer que le cuivre plus épais est la clé d’une meilleure qualité et que, sans lui, il est impossible de produire une bonne eau-de-vie de fruits. À première vue, cela semble logique, un matériau plus robuste devrait conduire à un meilleur résultat. Cependant, lorsqu’on regarde un peu plus en profondeur, il devient clair que les choses ne sont pas aussi simples.
La vérité est que l’épaisseur du cuivre en elle-même n’influence pas directement la qualité du distillat. Ce qui fait réellement la différence, c’est le cuivre en tant que matériau, car il a la capacité de fixer les composés indésirables présents dans la vapeur et donc d’améliorer l’arôme et le goût du spiritueux. Toutefois, la vapeur ne “sait” pas si la paroi de l’alambic mesure deux ou cinq millimètres d’épaisseur. Elle entre uniquement en contact avec la surface, et non avec l’épaisseur du matériau. C’est pourquoi il est incorrect de croire qu’un cuivre plus épais produira automatiquement un meilleur spiritueux.
L’une des plus grandes erreurs consiste à confondre la qualité de l’alambic avec la qualité du spiritueux. Un alambic en cuivre plus épais est effectivement un équipement de meilleure qualité, il est plus stable, plus durable et plus facile à utiliser. Cependant, cela ne signifie pas qu’il produira à lui seul un spiritueux premium. Si le moût est de mauvaise qualité, si la fermentation n’est pas correctement conduite ou si les fractions ne sont pas bien séparées pendant la distillation, aucune quantité de cuivre ne pourra corriger cela. L’alambic est simplement un outil, et le résultat final dépend de la personne qui l’utilise.
L’épaisseur du cuivre devient importante surtout lorsque l’alambic est utilisé fréquemment. Pour ceux qui distillent à la maison pour leurs propres besoins, les alambics fabriqués avec du cuivre plus fin conviennent parfaitement. Pour ceux dont les besoins sont nettement plus importants, comme les distillateurs prestataires de services ou les producteurs qui traitent de grands volumes, une augmentation appropriée de l’épaisseur du cuivre est nécessaire pour supporter ce niveau d’utilisation.
Au final, lorsque l’on prend tout en compte, on peut dire que l’épaisseur du cuivre n’augmente pas directement la qualité du spiritueux, mais qu’elle réduit la probabilité de commettre des erreurs. Et cela peut être l’un des aspects les plus importants de tout le processus. La vraie question n’est donc pas de savoir si le cuivre est aussi épais que possible, mais si l’alambic est bien construit et correctement utilisé.
Pendant des années, nous avons entendu la même question :
« Pourquoi ne fabriquez-vous pas un véritable alambic à whisky ? »
En suivant les besoins du marché et le développement de l’industrie nationale de la distillation, nous avons investi de grands efforts dans le développement précisément de ce type de solution, le premier alambic à whisky DES d’une capacité de 2 000 litres.
Cet alambic a été créé en réponse à la demande croissante de capacités de production sérieuses, mais sans compromis lorsqu’il s’agit de qualité, de précision et du résultat final de la distillation.
Il est spécialement conçu pour la production de whisky, avec une position parallèle du lyne arm, c’est-à-dire un tuyau placé horizontalement. Cette construction contribue à un contact plus équilibré entre la vapeur et le liquide, à un flux de distillation plus stable et à un caractère final du distillat plus uniforme et plus ample.
En pratique, ce type d’alambic permet une distillation précise du moût de céréales fermenté pour la production du distillat, le whisky brut avant le vieillissement en fût. Le processus est conduit avec soin, avec un chauffage contrôlé, la séparation des têtes et une collecte précise du cœur du distillat, afin d’obtenir une base de haute qualité pour un whisky qui développera tout son caractère au cours de plusieurs années de maturation.
Ce n’est pas un alambic universel adapté plus tard au whisky. C’est un alambic conçu pour le whisky.
Un besoin fort du marché mérite une solution concrète. C’est pourquoi DES présente un outil puissant pour les distillateurs qui planifient une production sérieuse.
L’alambic à whisky DES 2 000 L peut être fabriqué et livré dans des capacités de 2 000 à 6 000 litres, conformément aux besoins de la production et de votre distillerie.
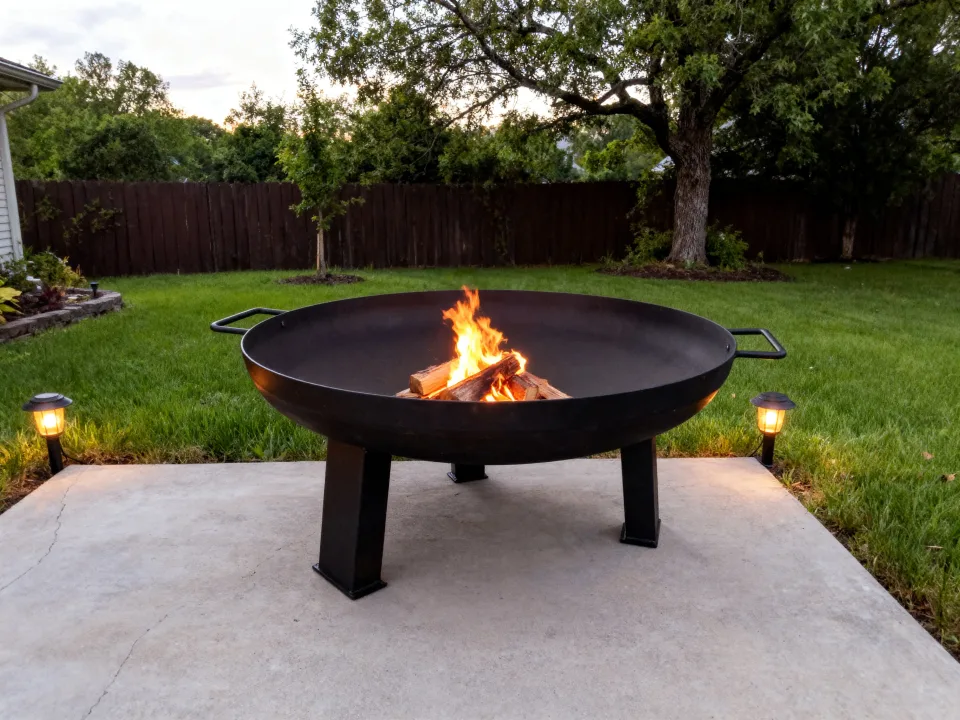
Un nouveau produit qui apporte chaleur, ambiance et style à chaque cour. Grâce à sa taille compacte et à sa construction stable, le firepit est facile à déplacer et simple à ranger. Il est fabriqué en acier noir de 2 mm d’épaisseur, résistant aux hautes températures et aux conditions extérieures, ce qui garantit durabilité et utilisation sûre tout au long de l’année.
Profitez de l’extérieur, quelle que soit la saison !
Apportez chaleur et atmosphère particulière à votre cour avec un firepit rond, pratique et élégant. Un produit parfait pour les moments en famille et entre amis, les soirées sous les étoiles et la création d’une agréable ambiance hivernale.
La cheminée d’extérieur n’est pas seulement une source de chaleur naturelle, mais aussi un élément décoratif qui donne du caractère et une apparence sophistiquée à l’espace. Sa construction en acier associe fonctionnalité, durabilité et design moderne. Ne manquez pas non plus l’occasion de vous préparer à la saison de la bonne manière. Avec le firepit DES, chaque soirée en plein air devient une expérience particulière.
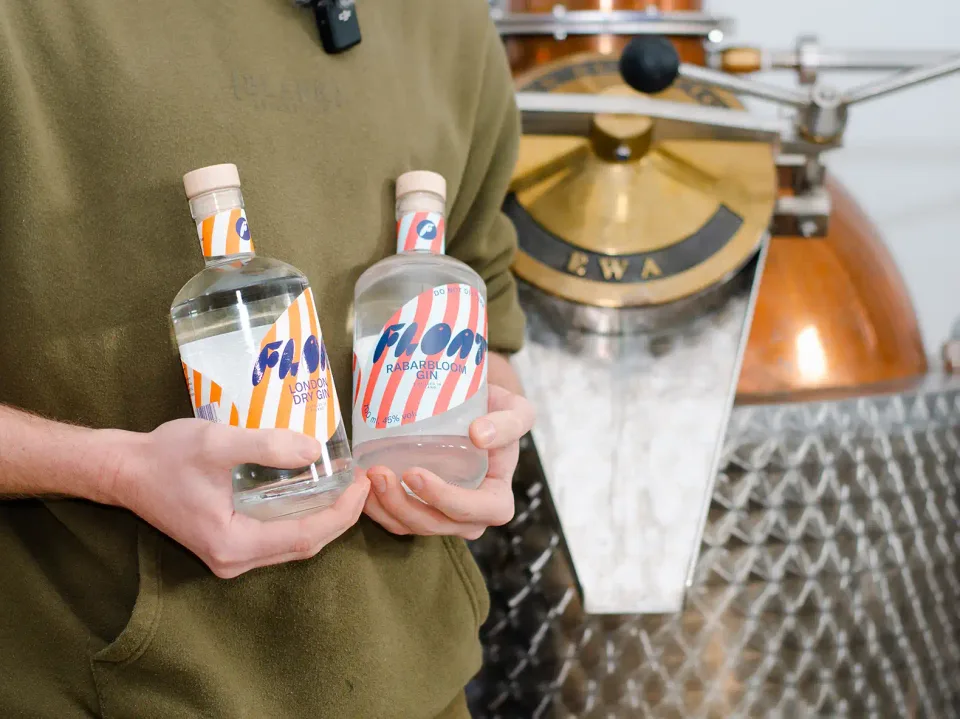
Cracovie possède une longue histoire, une scène gastronomique sérieuse et un nombre croissant de producteurs qui interprètent les catégories traditionnelles de boissons d’une manière entièrement nouvelle. Dans cet espace, entre artisanat, créativité et goût moderne, est née Krakowska Destylarnia Alkoholi, une distillerie qui produit des gins et des liqueurs sous la marque FLOAT.
FLOAT n’est pas une marque qui cherche à paraître classique. Son identité est différente, plus ludique et plus audacieuse. Les couleurs sont intenses, les saveurs sont fruitées et expressives, et l’approche de la distillation repose sur l’expérimentation, la collaboration et l’idée qu’une bonne boisson n’a pas besoin d’être stricte, fermée et prévisible.
Sur le site officiel de Krakowska Destylarnia Alkoholi, FLOAT est présenté comme “kolorowa strona ginu”, ce qui signifie le côté coloré du gin, avec une description indiquant qu’il s’agit de gins et de liqueurs artisanaux polonais plusieurs fois récompensés. La gamme comprend FLOAT London Dry Gin, FLOAT Cheerful Gin, FLOAT The Grapest Gin x Zweigelt, ainsi que des liqueurs à base de gin, notamment passion fruit, coing, fraise et Brewbella, une liqueur de café à base de gin.
Un gin qui ne veut pas passer inaperçu
FLOAT est un bon exemple de marque moderne qui comprend qu’aujourd’hui un produit a besoin de plus qu’une recette correcte. Il lui faut une attitude, une identité visuelle et un goût qui reste en mémoire.
Sur sa page dédiée à FLOAT, la marque affirme qu’elle vient de Cracovie, que les produits sont faits à la main, à leur manière, qu’ils expérimentent avec la distillation, collaborent avec des personnes avec lesquelles ils aiment travailler et créent des produits qu’ils ont réellement envie de boire.
Cette phrase explique bien leur caractère. FLOAT ne cherche pas à être une réplique stricte du gin traditionnel. Il utilise le gin comme base pour jouer avec les fruits, les couleurs, la macération et différentes directions aromatiques.
FLOAT Cheerful Gin se distingue particulièrement, un gin infusé à la griotte, décrit dans une critique de Spirits.com.pl comme un produit avec beaucoup de genièvre, du poivre cubèbe, du jus de griotte, de la rhubarbe, du citron japonais séché, de l’abricot et une finale fruitée-épicée. La même critique indique qu’il s’agit d’un gin très intéressant.
Une médaille d’argent pour un gin signature
Récemment, FLOAT a reçu une autre confirmation importante de qualité. Selon la publication Instagram de la marque, leur gin signature inspiré par le monde du vin a remporté une médaille d’argent au concours international World Gin Awards.
Pour une marque qui construit son identité sur une approche différente, cette reconnaissance a une valeur particulière. Elle montre que l’originalité n’est pas seulement une direction marketing, mais que derrière la couleur, le design et l’idée se trouve un travail sérieux en production.
Dans la catégorie gin, la concurrence est forte. Le marché comprend un très grand nombre de styles London Dry classiques, de gins expérimentaux, d’infusions de fruits, de variantes vieillies en fût et d’interprétations locales. C’est pourquoi une reconnaissance internationale ne se gagne pas seulement grâce à une histoire intéressante. Elle se gagne lorsque le produit possède un équilibre, une structure aromatique et une qualité reconnaissables dans le verre.
Quand le vin inspire le gin
L’un des produits les plus intéressants du portfolio FLOAT est FLOAT The Grapest Gin x Zweigelt. Le nom à lui seul révèle une autre direction de pensée. Le gin n’est pas envisagé isolément, mais à travers une rencontre avec le monde du vin.
Sur le site de la distillerie, ce produit est présenté avec les autres gins et liqueurs FLOAT, montrant que la marque développe son propre petit univers de boissons, des interprétations plus classiques aux produits plus expérimentaux avec des éléments fruités et inspirés du vin.
Ce type d’approche exige une grande précision. Lorsque le gin est associé à des éléments fruités ou vinicoles, il est important qu’aucun composant ne prenne complètement le dessus. Le genièvre doit rester reconnaissable, le fruit doit apporter du caractère et la base alcoolique doit réunir tous les éléments dans un produit propre et stable.
C’est là que devient visible la différence entre une expérience aléatoire et une véritable idée de distillation.
L’alambic DES comme fondation d’une production créative
La créativité en distillation signifie peu sans un équipement capable d’assurer le contrôle. Lorsqu’un producteur travaille avec différents styles de gin, des infusions de fruits et des liqueurs, le processus doit être stable, reproductible et suffisamment flexible pour différentes recettes.
Krakowska Destylarnia Alkoholi utilise un alambic DES dans sa production, et c’est précisément ce type d’équipement qui crée l’espace nécessaire au développement de marques comme FLOAT. Avec le gin, il est important de travailler avec précision les botaniques, la base alcoolique et le profil aromatique. Avec les liqueurs à base de gin, il est en plus important que le distillat de base se marie bien avec les fruits, le café ou d’autres composants aromatiques.
Un bon alambic ne détermine pas le style d’une marque.
Mais il permet au producteur de développer ce style avec plus de confiance.
Pour FLOAT, cela signifie la liberté d’explorer différentes directions, du style London Dry aux gins fruités, jusqu’aux liqueurs à base de gin. Pour la distillerie, cela signifie qu’un seul équipement doit soutenir plusieurs idées, plusieurs lots et plusieurs saveurs.
Couleur, fruit et langage moderne du gin
FLOAT montre que le gin n’est plus seulement une boisson classique pour un cercle restreint de connaisseurs. Il peut être frais, urbain, fruité, ludique et visuellement reconnaissable, tout en restant un produit sérieux.
Leur gamme comprend des saveurs qui parlent le langage moderne du marché : griotte, passion fruit, coing, fraise, café et raisin. Ce sont des ingrédients qui rapprochent le gin d’un public à la recherche de quelque chose de différent, mais qui ne veut pas faire de compromis sur la qualité.
Sur son site, à côté des produits FLOAT, Krakowska Destylarnia Alkoholi propose également d’autres bouteilles artisanales, comme le limoncello, la liqueur de griotte, l’eau-de-vie de poire, l’eau-de-vie de coing, la citrinovka au miel et la vodka de pomme de terre. Cela montre l’étendue de la production et la compréhension de différentes catégories de boissons alcoolisées.
Que signifie cette histoire pour les futurs distillateurs ?
L’histoire de Krakowska Destylarnia Alkoholi et de la marque FLOAT montre qu’une distillerie moderne n’a pas à choisir entre artisanat et créativité. Au contraire, les meilleurs résultats naissent souvent lorsque le savoir technique, un bon équipement et une idée audacieuse se réunissent dans un produit reconnaissable.
Si vous envisagez de développer du gin, des liqueurs ou d’autres distillats signature, il est important de penser dès le début à un équipement capable de suivre les changements de recette, les tests, les petits lots et l’élargissement du portfolio. Avec de tels produits, la stabilité du processus est aussi importante que la liberté d’expérimenter.
Les alambics DES sont utilisés dans le monde entier pour la production d’eau-de-vie, de gin, d’absinthe, de liqueurs, de vodka, de rhum, de whisky et d’autres spiritueux alcoolisés. Notre gamme comprend plus de 40 modèles d’alambics, différents types de colonnes, plusieurs options de chauffage et la possibilité d’une production sur mesure selon les besoins de production.
Pour les producteurs qui souhaitent construire une marque avec du caractère, le bon alambic n’est pas seulement un investissement technique. C’est un outil qui permet à une idée de devenir un produit, et à un produit de devenir un style reconnaissable.
Cracovie, FLOAT et la nouvelle énergie du gin
FLOAT est un exemple de marque qui ne voit pas le gin comme une catégorie fermée, mais comme un espace de jeu, de couleur, de fruit et d’un autre type d’expression. De Cracovie vient une ligne de gins et de liqueurs qui associe production artisanale, design moderne et courage de présenter un produit classique d’une nouvelle manière.
La médaille d’argent aux World Gin Awards confirme que ce type d’approche peut également être reconnu à l’international. Pour DES, c’est un plaisir particulier lorsque nos alambics deviennent partie intégrante d’histoires de production où la tradition n’est pas répétée mécaniquement, mais utilisée comme fondation pour quelque chose de nouveau.
Car un bon gin peut être classique.
Il peut être sérieux.
Il peut être fruité, coloré et inattendu.
Ce qui compte le plus, c’est qu’il ait du caractère.
Contactez-nous et trouvez l’alambic DES adapté à votre production.
Sur la côte bretonne, la mer n’est pas seulement un paysage. Elle donne le rythme, le caractère et la manière dont les gens pensent l’artisanat. Dans la ville d’Étel, au cœur du département français du Morbihan, se trouve la Distillerie Bleiz-Mor, une petite distillerie artisanale qui construit son identité précisément sur ce lien entre lieu, nature et distillation précise.
Le nom Bleiz-Mor signifie “loup de mer” en langue bretonne, et ce nom décrit bien l’esprit de la distillerie. Leur philosophie n’est pas de produire plus, mais de produire mieux. Chaque distillat est conçu et produit sur place, en petits lots, avec le désir clair que le goût soit honnête, équilibré et reconnaissable.
Une distillerie enracinée en Bretagne
Bleiz-Mor est une distillerie de la ville d’Étel, située au 4 rue Victor Hugo, dans une région connue pour sa forte identité côtière, sa gastronomie locale et son respect de la production authentique. Sur leur site officiel, ils soulignent qu’ils travaillent en petites quantités et avec une grande attention, du développement de la recette à la mise en bouteille, y compris la distillation elle-même.
Leur portfolio comprend plusieurs catégories de boissons, dont Pur Malt, London Dry Gin, vodka à la sauge et au citron, et Anis de la ria. Cette sélection montre que Bleiz-Mor ne pense pas seulement dans le cadre d’un seul produit, mais développe tout un petit monde de distillats bretons, chacun avec son propre caractère.
C’est un détail important pour comprendre cette histoire. Lorsqu’une distillerie produit plusieurs boissons différentes, l’équipement doit offrir stabilité, contrôle et capacité d’adaptation à différentes matières premières, arômes et styles.
L’or pour le London Dry Gin
Une reconnaissance particulière pour Bleiz-Mor est venue grâce à leur London Dry Gin, qui a remporté une médaille d’or. Dans sa publication officielle sur Instagram, la distillerie a déclaré être fière de la médaille d’or pour son Gin London Dry, tandis que les publications disponibles mentionnent également que le gin a été récompensé au Salon de l’Agriculture à Paris en 2026.
Pour une distillerie artisanale, ce type de reconnaissance a un poids particulier. Le London Dry Gin est une catégorie où la qualité ne peut pas se cacher derrière la douceur ou des ajouts puissants. Il exige une structure aromatique propre, des botaniques bien équilibrées, une distillation précise et une finale qui reste nette, fraîche et reconnaissable.
Bleiz-Mor décrit son London Dry Gin comme élégant, accessible et moderne. Au nez, il est frais, herbacé et aromatique; en bouche, vif et équilibré, tandis que la finale reste nette et légèrement poivrée.
Des botaniques qui construisent le caractère
Dans le gin, le choix des botaniques n’est pas une décoration. C’est le fondement de l’identité du produit.
Dans son London Dry Gin, Bleiz-Mor utilise du genièvre, des graines de coriandre, de la racine d’angélique, du zeste de citron, du cubèbe, des grains de paradis et du poivre de Jamaïque. Cette combinaison donne au gin un mélange de structure classique et de caractère moderne, épicé et herbacé.
Le genièvre fournit la base reconnaissable.
Le citron apporte de la fraîcheur.
La coriandre et l’angélique construisent la profondeur.
Le cubèbe, les grains de paradis et le poivre de Jamaïque introduisent une couche épicée et une finale qui reste vive.
C’est précisément là que l’importance de l’alambic apparaît clairement. Le gin exige un équipement qui permet d’extraire soigneusement les composants aromatiques, sans perdre la fraîcheur et sans accentuer excessivement certaines notes.
L’alambic DES comme allié d’une distillation précise
Bleiz-Mor produit ses boissons dans des alambics en cuivre, et l’équipement DES occupe une place particulière dans leur histoire de production. Dans des distillats comme le London Dry Gin, la qualité de l’alambic a un impact direct sur la stabilité du processus, la pureté du distillat et la préservation du profil aromatique.
Sur le site de la distillerie, il est souligné que des plantes et aromatiques naturels sont utilisés dans la production, sans éléments industriels dans les recettes et sans colorants ni arômes artificiels. Ils mettent également en avant le rôle du cuivre dans le processus, car le cuivre réagit avec les composés soufrés et contribue à une meilleure pureté et qualité du produit final.
C’est particulièrement important dans le gin. Lorsque la recette est basée sur des botaniques naturelles, l’alambic doit aider le distillateur à préserver les arômes délicats. Un bon alambic ne doit pas étouffer le caractère de la matière première. Il doit permettre à ce caractère de s’exprimer clairement, régulièrement et de manière reproductible.
Petite production, grande attention
Bleiz-Mor est un bon exemple de microdistillerie moderne qui ne cherche pas à imiter la production industrielle. Sa valeur réside précisément dans l’approche inverse, dans les petits lots, le travail manuel, l’identité locale et l’attention portée à chaque étape.
Sur leur site, ils indiquent que chaque étape est réalisée sur place, du développement de la recette à la mise en bouteille. Cette approche demande plus de temps, mais permet un meilleur contrôle et une signature plus claire du producteur.
C’est ce que le client ressent dans le verre. Pas seulement l’alcool, pas seulement l’arôme, mais la décision de ne pas simplifier le produit au nom de la vitesse, mais de le développer jusqu’à ce qu’il atteigne le bon équilibre.
Que signifie cette histoire pour les futurs distillateurs ?
L’histoire de la Distillerie Bleiz-Mor montre que le succès ne doit pas nécessairement commencer par une production à grande échelle. Il peut commencer par une idée claire, de bonnes recettes, des ingrédients naturels et un équipement qui permet un travail précis.
Si vous envisagez de produire du gin, de la vodka, des spiritueux anisés, un distillat de malt ou d’autres distillats artisanaux, il est important de penser dès le départ à un alambic capable de suivre différents processus. Chaque catégorie a ses propres exigences, mais la base est toujours la même : distillation stable, contrôle de la température, matériau de haute qualité et capacité à répéter le résultat d’un lot à l’autre.
Les alambics DES sont utilisés dans le monde entier pour la production d’eau-de-vie, de gin, d’absinthe, de liqueurs, de vodka, de rhum, de whisky et d’autres spiritueux alcoolisés. Notre gamme comprend plus de 40 modèles d’alambics, différents types de colonnes, plusieurs options de chauffage et la possibilité d’une production sur mesure selon les besoins de production.
Pour les petites distilleries artisanales, le bon alambic n’est pas seulement un équipement. C’est une base pour le développement des recettes, la qualité du produit et un style reconnaissable.
Le caractère breton en bouteille
Bleiz-Mor est une distillerie qui ne cherche pas son identité loin de chez elle. Elle la trouve en Bretagne, près de la mer, dans les botaniques naturelles, les petits lots et le travail précis du cuivre.
Leur London Dry Gin, récompensé par une médaille d’or, montre que ce type d’approche peut donner naissance à un produit avec un caractère local et une confirmation sérieuse de qualité.
Pour DES, c’est un plaisir particulier lorsque nos alambics deviennent partie intégrante d’histoires comme celle-ci. Car un bon distillat ne vient pas d’un seul élément. Il se crée lorsque se rencontrent une idée, une matière première, le savoir, le temps et un équipement capable de soutenir l’ambition du distillateur.
Bleiz-Mor est exactement cela, un loup de mer de Bretagne qui distille avec caractère.
Contactez-nous et trouvez l’alambic DES adapté à votre production.
Un bon gin ne commence pas dans le verre, mais dans la décision de choisir avec soin, de comprendre et de réunir chaque arôme en un ensemble complet. Dans le cas de Louise Gin, ce chemin passe par Lyon, la distillation moderne et un profil botanique fondé sur la fraîcheur, les ingrédients naturels et un travail précis dans l’alambic.
La Mauvaise Graine Distillerie produit son gin signature au cœur de Lyon, sur un alambic moderne à colonne DES. Leur Louise Gin se distingue par une teinture de kiwi provenant de la région de la Drôme et par une combinaison de six botaniques issues de l’agriculture biologique ou de la cueillette sauvage.
Récemment, ce gin a remporté une médaille d’or au Concours International de Lyon, rendant cette reconnaissance encore plus symbolique. Un produit créé à Lyon a été récompensé dans sa propre ville, devant un environnement d’experts qui comprend réellement l’arôme, l’artisanat et la qualité.
Un gin qui commence par le caractère
La Mauvaise Graine n’est pas une distillerie qui veut produire un gin générique. Leur Louise Gin possède une identité et une direction aromatique clairement définies.
Sur le site officiel de la distillerie, il est indiqué que Louise Gin est distillé dans un alambic à colonne au cœur de Lyon. Son caractère distinctif provient d’une teinture de kiwi cultivé dans la région de la Drôme, associée à six autres botaniques issues de l’agriculture biologique ou de la cueillette sauvage.
Cela en dit immédiatement beaucoup sur leur approche. Ici, le gin n’est pas seulement une base alcoolique avec des arômes ajoutés. Il est conçu comme un produit avec une géographie, une idée et une signature sensorielle claire.
Le fruité du kiwi apporte de la rondeur.
Les botaniques apportent de la profondeur.
Une légère amertume et une finale épicée créent un caractère qui dure.
Lyon comme lieu d’origine
La valeur particulière de cette histoire réside dans le fait que Louise Gin n’a pas été créé loin du public auquel il s’adresse. Il est produit à Lyon, une ville connue pour sa gastronomie, sa forte culture du goût et son profond respect de l’artisanat.
C’est pourquoi la médaille d’or remportée au Concours International de Lyon a un poids supplémentaire. Ce n’est pas simplement une récompense de plus. C’est une confirmation de qualité dans un contexte à la fois local et international, devant un public et un environnement d’experts qui comprennent véritablement les boissons, l’arôme et la production.
Pour une distillerie jeune ou signature, une telle reconnaissance compte énormément. Elle confirme que le produit n’est pas intéressant seulement par son idée, mais aussi par la qualité dans le verre.
L’alambic DES comme partie du processus
Pour la production de gin, en particulier de gin basé sur des botaniques soigneusement sélectionnées, l’équipement joue un rôle extrêmement important. Un bon alambic doit permettre le contrôle du processus, une distillation stable et l’extraction précise des composants aromatiques.
La Mauvaise Graine produit son Louise Gin sur un alambic moderne à colonne DES. Ce type d’équipement donne au distillateur la capacité de travailler avec des profils aromatiques complexes, de préserver les notes délicates des herbes et des fruits, et d’obtenir un résultat propre, équilibré et reproductible.
Dans le gin, l’équilibre est essentiel.
Si la base alcoolique est trop agressive, les botaniques perdent leur élégance.
Si les arômes sont trop accentués, le produit devient lourd.
Si la distillation est imprécise, ce qui rend le gin reconnaissable se perd.
Un alambic de haute qualité ne crée pas la recette à la place du distillateur, mais lui donne le contrôle nécessaire pour réaliser son idée exactement comme il l’a imaginée.
Quand les botaniques ont l’espace pour s’exprimer
Louise Gin est un bon exemple d’une approche moderne du gin. Au lieu de s’appuyer uniquement sur l’image classique du gin, il construit son identité à travers un choix inhabituel de botaniques et une composante fruitée qui le distingue.
Le kiwi de la région de la Drôme n’est pas un détail ajouté pour un attrait exotique. Il donne au produit de la rondeur, de la fraîcheur et une ouverture aromatique différente. Associé à des botaniques issues de l’agriculture biologique et de la cueillette sauvage, il crée un gin au caractère naturel et pourtant moderne.
C’est ce que recherchent de plus en plus de distilleries modernes : un produit avec une base artisanale, une histoire locale et un goût reconnaissable.
Les alambics DES sont conçus précisément pour ces producteurs, pour ceux qui veulent non seulement une production stable, mais aussi la liberté de développer leur propre style.
Que signifie cette histoire pour les futurs distillateurs ?
L’histoire de La Mauvaise Graine Distillerie montre à quel point il est important que l’équipement corresponde à l’ambition du producteur.
Si vous souhaitez produire du gin, il ne suffit pas d’avoir seulement une bonne liste de botaniques. Il est nécessaire de comprendre comment les arômes se comportent pendant la distillation, comment l’équilibre se développe et comment le résultat se répète d’un lot à l’autre.
Les alambics modernes à colonne permettent un meilleur contrôle du processus, un travail plus précis avec les arômes et une plus grande stabilité de production. C’est particulièrement important pour les gins premium, où la qualité ne se mesure pas seulement à l’intensité du goût, mais aussi à la pureté, à l’élégance et à la finale.
Les alambics DES sont utilisés dans le monde entier pour la production d’eau-de-vie, de gin, d’absinthe, de liqueurs, de vodka, de rhum, de whisky et d’autres spiritueux alcoolisés. Notre gamme comprend plus de 40 modèles d’alambics, différents types de colonnes, plusieurs options de chauffage et la possibilité d’une production sur mesure selon les besoins de production.
Pour les distilleries qui veulent créer des produits avec du caractère, le bon alambic n’est pas seulement une partie technique de la production. C’est un outil qui aide une idée à devenir une marque reconnaissable.
L’or pour un gin qui porte sa ville
La Mauvaise Graine Distillerie montre comment une distillerie urbaine moderne peut associer identité locale, créativité et approche sérieuse de la production.
Du cœur de Lyon est né Louise Gin, un gin à la signature aromatique de kiwi, avec des botaniques soigneusement sélectionnées et un caractère reconnu par une médaille d’or au Concours International de Lyon.
Pour DES, c’est un honneur particulier que notre alambic moderne à colonne fasse partie de cette histoire.
Car lorsqu’un distillateur a une idée claire, des ingrédients de haute qualité et un équipement qui permet une distillation précise, le résultat n’est pas seulement un bon gin.
Le résultat est un produit avec une voix, une origine et du caractère.
Contactez-nous et trouvez l’alambic DES adapté à votre production.
Dans une ancienne région viticole près de Bordeaux, à l’intérieur d’un ancien chai, se rencontrent aujourd’hui bière, distillats, botaniques, céréales et les idées de trois amis qui ont transformé un hobby en un véritable projet artisanal.
Brasserie Distillerie Guyenne, située à Lugasson, dans la région de l’Entre-deux-Mers, développe une production qui ne rentre pas dans une seule catégorie. Leur portefeuille comprend bière, gin, pastis, vermouth, rhum, vodka et whisky, et c’est précisément cette diversité qui montre à quel point il est important de disposer d’un équipement capable de suivre différents styles, matières premières et processus.
Ils ont récemment reçu une confirmation particulière de leur qualité grâce aux notes élevées obtenues par leurs vermouths, 93 points pour le Vermouth Blanc et 90 points pour le Vermouth Rouge. Pour un producteur issu d’une région fortement liée au vin, une telle reconnaissance a un poids particulier, car le vermouth exige précisément ce pour quoi le savoir-faire français est reconnu, le sens de la mesure, de l’arôme et de l’équilibre.
Trois amis, une idée et de nombreux arômes
Brasserie Distillerie Guyenne a été fondée par François, Hugo et Arnaud, trois amis réunis par des passions communes : les bonnes boissons, la production artisanale, l’entrepreneuriat et le respect de l’environnement. Leur histoire, telle qu’ils la décrivent eux-mêmes, a commencé par des conversations dans les vestiaires après le basket, s’est poursuivie par des dégustations de whisky dans un garage, du brassage amateur de bière et l’envie de transformer un hobby en production sérieuse.
Aujourd’hui, cet enthousiasme initial a pris une forme concrète. Guyenne produit des boissons qui portent un caractère local, mais aussi une ambition claire de faire partie de la scène française moderne de la distillation artisanale.
Leur philosophie peut se résumer en une idée : l’arôme n’est pas un détail, l’arôme est l’essence.
Le vermouth comme assemblage de vin, de botaniques et de précision
Le vermouth est un produit particulièrement intéressant parce qu’il se situe entre le monde du vin et celui des spiritueux forts. Il exige de l’équilibre. Il nécessite une base de vin, des botaniques soigneusement sélectionnées, une bonne macération, une aromatisation précise et un sens de la mesure.
Avec le vermouth, il n’y a pas de place pour l’excès. Si l’arôme est trop faible, le produit reste plat. S’il est trop fort, il perd son élégance. Si l’équilibre n’est pas juste, ce qui rend le vermouth spécial disparaît.
C’est pourquoi les notes élevées reçues par Vermouth Blanc et Vermouth Rouge représentent une confirmation importante de leur travail. Il ne s’agit pas seulement d’une reconnaissance pour un produit, mais de la preuve que Brasserie Distillerie Guyenne comprend la complexité d’une boisson où se rencontrent vin, botaniques, amertume, fraîcheur et structure.
L’alambic DES comme partie d’une histoire de production plus large
Ce qui rend cette histoire particulièrement importante pour DES est le fait que Brasserie Distillerie Guyenne utilise un alambic hybride DES de 500 litres. Selon la description du producteur disponible publiquement sur la plateforme Kouer, ils sont équipés d’un alambic DES, ainsi que de leur propre équipement de brassage, ce qui leur permet d’effectuer les principales étapes de production au sein même de la distillerie.
Ce type d’équipement leur donne la flexibilité essentielle pour des producteurs ayant un large portefeuille. Lorsqu’une distillerie développe différentes catégories de boissons, de la vodka et du rhum au whisky et au vermouth, l’alambic doit offrir stabilité, contrôle et capacité d’adaptation au processus.
Pour la vodka, la pureté est importante.
Pour le rhum, le caractère de la matière première et le travail sur le profil aromatique.
Pour le whisky, un départ stable pour un long processus de maturation.
Pour le vermouth, le sens de l’arôme, de l’équilibre et de la précision.
C’est pourquoi un alambic moderne n’est pas seulement un équipement. C’est la base sur laquelle un producteur construit les différentes directions de son identité.
De la bière au whisky, tout sous un même toit
Guyenne n’est pas une distillerie classique qui produit une seule catégorie de boissons. Leur production se développe dans plusieurs directions. Sur leur site officiel, ils présentent les gins, le pastis, le rhum et le whisky comme faisant partie de leur projet, tandis que leur boutique en ligne comprend également vodka, bière, vermouth et autres boissons.
Leur travail sur le whisky est particulièrement intéressant. Selon les informations disponibles, la production de whisky a commencé en 2023, et le premier whisky est prévu pour une sortie au cours de l’année 2026, après la période de maturation requise en fûts.
Cela montre le sérieux de leur approche. Le whisky n’est pas un produit que l’on peut précipiter. Il exige du temps, de la discipline et de la confiance dans le processus. C’est précisément pourquoi il est important de poser les bases correctement, de la matière première à la distillation, jusqu’au vieillissement.
Pourquoi la flexibilité est importante pour les distilleries modernes
Les distilleries artisanales d’aujourd’hui ne veulent souvent pas être liées à un seul produit. Elles explorent, testent, développent de petits lots, suivent les réactions du marché et construisent leur propre style à travers plusieurs catégories.
Brasserie Distillerie Guyenne est un excellent exemple de cette approche. Leur portefeuille montre de l’ampleur, non pas comme une variété aléatoire, mais comme une exploration des arômes et des techniques.
Ce type de travail nécessite un équipement capable de suivre l’idée du producteur. Les alambics modernes DES permettent précisément cela, un processus contrôlé, un fonctionnement fiable et une adaptation à différents types de distillats.
Un bon alambic ne définit pas l’identité de la distillerie à la place du producteur.
Il permet au producteur d’exprimer son identité plus précisément.
Que signifie cette histoire pour les futurs distillateurs ?
L’histoire de Brasserie Distillerie Guyenne montre qu’un équipement de haute qualité n’est pas important uniquement pour les grandes distilleries ou pour les producteurs d’un seul type de boisson. Il est tout aussi important pour les producteurs créatifs qui veulent la liberté d’explorer.
Si vous envisagez de produire plusieurs catégories de boissons, il est important de penser dès le début à un alambic capable de suivre différents processus. Vodka, rhum, whisky, gin, vermouth, liqueurs et autres boissons exigent des approches différentes, mais à la base de toute bonne production se trouvent le contrôle, la stabilité et la répétabilité.
Les alambics DES sont utilisés dans le monde entier pour la production d’eau-de-vie, de gin, d’absinthe, de liqueurs, de vodka, de rhum, de whisky et d’autres spiritueux alcoolisés. Notre gamme comprend plus de 40 modèles d’alambics, différents types de colonnes, plusieurs options de chauffage et la possibilité d’une production sur mesure selon les besoins de production.
Pour les producteurs qui veulent développer un portefeuille authentique, le bon alambic n’est pas seulement un investissement dans l’équipement. C’est un investissement dans la liberté créative.
Artisanat français, distillation moderne et idée claire
Brasserie Distillerie Guyenne montre à quoi cela ressemble lorsque l’amitié, le savoir et la passion des arômes deviennent un véritable projet de production.
Depuis un ancien espace viticole à Lugasson, près de Bordeaux, viennent des boissons qui associent le sens français du terroir, la curiosité artisanale et la technologie moderne de distillation. Leur vermouth reçoit déjà des notes élevées, leur whisky vieillit, et leur portefeuille continue de se développer dans différentes catégories de boissons.
Pour DES, c’est un honneur particulier que notre alambic fasse partie de leur histoire de production.
Car lorsqu’un producteur a une idée claire, une bonne matière première et un équipement capable de suivre son ambition, le résultat n’est pas seulement une boisson de plus sur le marché.
Le résultat est un style reconnaissable.
Contactez-nous et trouvez l’alambic DES adapté à votre production.
À Satnica Đakovačka, la prune n’est pas seulement un fruit. Elle fait partie du paysage, du travail familial et d’une tradition qui ne se préserve pas en restant identique, mais en évoluant.
Ivan et Stanka Ćorić, le jeune couple derrière la distillerie familiale Ćorić et la marque Moostra, ont montré qu’une eau-de-vie peut avoir une origine profondément locale, mais aussi une expression moderne et premium. Leur eau-de-vie de prune a récemment remporté une médaille d’or lors de la 21e Évaluation de la qualité des eaux-de-vie et autres boissons alcoolisées à Osijek, ce qui confirme une fois de plus que le travail sérieux dans le verger, la fermentation, la distillation et le vieillissement se reconnaît clairement dans le verre.
Moostra est une histoire de prune slavonne, de chêne, de caractère et de personnes qui ne voient pas l’eau-de-vie comme un produit du passé, mais comme une boisson ayant une place forte sur le marché moderne.
Une eau-de-vie qui ne fuit pas son origine
Moostra est une marque qui, dès le premier contact, montre clairement que l’eau-de-vie peut être à la fois traditionnelle et moderne. Sur leur site officiel, ils soulignent que Moostra associe tradition et modernité dans chaque goutte, avec des fruits soigneusement sélectionnés, une fermentation naturelle, une distillation moderne et un vieillissement en fûts de chêne slavon.
C’est une partie importante de l’histoire. Car une bonne eau-de-vie ne se crée pas seulement dans l’alambic. Elle commence bien plus tôt, dans le verger, dans le choix des fruits, au moment de la récolte, dans la fermentation et dans la patience de donner à chaque étape toute l’attention nécessaire.
Pour Moostra, la prune n’est pas seulement une matière première. Elle est le point de départ de l’identité.
Jeunes, approche sérieuse et vision claire
La distillerie est dirigée par Ivan et Stanka Ćorić, un jeune couple marié qui montre que la production familiale peut évoluer vers une marque premium sans renoncer à son caractère local.
L’exploitation familiale Ćorić est active dans la région de Satnica Đakovačka depuis 2004 et se consacre à la transformation des fruits et à la production agricole. Sur leur site, ils mentionnent également leur propre verger de prunes, où ils cultivent les variétés Čačanska Lepotica et Čačanska Rodna.
C’est ce qui donne à Moostra une valeur particulière : derrière la bouteille, il n’y a pas seulement une étiquette, mais des personnes, une terre, des fruits et la décision de construire la qualité dès le tout début du processus.
L’or comme confirmation du travail
Une médaille d’or pour une eau-de-vie de prune n’est pas seulement un joli ajout sur une étagère. C’est la confirmation que le produit a été reconnu au-delà de la distillerie elle-même.
Lors de la 21e Évaluation de la qualité des eaux-de-vie et autres boissons alcoolisées à Osijek, leur eau-de-vie de prune a obtenu 87 points et a reçu une médaille d’or. De telles distinctions sont importantes car elles proviennent d’une évaluation professionnelle, où sont évalués des éléments tels que l’arôme, l’équilibre, l’intensité, le goût, la texture, la complexité et l’impression générale.
Autrement dit, la médaille n’est pas un hasard. Elle est le résultat d’un travail attentif, de bons fruits, d’une fermentation correcte, d’une distillation précise et d’un vieillissement qui donne à l’eau-de-vie de la plénitude et un caractère arrondi.
L’alambic DES comme partie du processus
Dans la production d’une eau-de-vie premium, chaque détail a son rôle. Un alambic de haute qualité ne peut pas transformer une mauvaise matière première en boisson exceptionnelle, mais lorsque vous avez de bonnes prunes, une fermentation bien conduite et une idée claire du produit que vous souhaitez obtenir, l’alambic devient l’un de vos alliés essentiels.
Les alambics DES sont conçus précisément pour des producteurs comme ceux-ci, pour ceux qui veulent du contrôle, un processus stable et la capacité de faire ressortir le meilleur du fruit. Avec l’eau-de-vie de prune, il est particulièrement important de préserver l’arôme naturel du fruit, d’atteindre un équilibre entre fruité et puissance, puis, grâce au vieillissement en chêne, d’obtenir davantage de profondeur, de douceur et de caractère.
Moostra montre à quoi peut ressembler l’eau-de-vie lorsqu’une base traditionnelle est associée à une pensée moderne. Ce n’est pas un produit qui essaie d’être autre chose. C’est une eau-de-vie qui sait d’où elle vient, mais qui sait aussi à qui elle s’adresse aujourd’hui.
Une eau-de-vie avec un motif
Le nom Moostra porte une symbolique particulière. Selon la description de l’identité visuelle de la marque, le nom s’inspire du mot “mustra”, qui peut désigner une personne de caractère, quelqu’un de débrouillard et distinctif, mais aussi un motif, un dessin ou un design reconnaissable. Cette double symbolique est utilisée comme fondement de l’identité de la marque, une eau-de-vie avec une histoire, du caractère et une expression visuelle qui se distingue des perceptions classiques de l’eau-de-vie.
Et c’est là la force de cette marque. Moostra ne cherche pas à effacer la tradition, mais à lui donner un visage moderne. À rapprocher l’eau-de-vie d’un public plus jeune et plus sophistiqué, sans perdre ce qui la rend authentique.
Que signifie cette histoire pour les futurs distillateurs ?
L’histoire de la famille Ćorić montre qu’une eau-de-vie premium ne se crée pas du jour au lendemain. Elle demande patience, investissement, apprentissage et respect du processus.
Si vous envisagez de lancer une distillerie ou d’améliorer votre production existante, il est important de savoir que vous ne choisissez pas seulement un équipement. Vous choisissez un partenaire de production. Un alambic qui participera à chaque fermentation, chaque distillation, chaque lot et chaque future reconnaissance.
Les alambics DES sont utilisés pour la production d’eau-de-vie, de gin, de liqueurs, d’absinthe, de vodka et d’autres spiritueux alcoolisés. Notre gamme comprend plus de 40 modèles d’alambics, différents types de colonnes, plusieurs options de chauffage et la possibilité d’une production sur mesure selon les besoins de production.
Pour les petites distilleries familiales, comme pour les producteurs sérieux qui veulent construire une marque premium, un équipement de qualité n’est pas un coût. C’est la base d’une production stable.
De la prune slavonne à la médaille d’or
Moostra est un exemple de la façon dont une histoire locale peut devenir un produit premium. De Satnica Đakovačka, de la production familiale d’Ivan et Stanka Ćorić, est née une eau-de-vie qui porte le caractère de la Slavonie, mais parle la langue du marché moderne.
Leur médaille d’or pour l’eau-de-vie de prune confirme ce que DES croit également : une boisson exceptionnelle commence par une bonne matière première, le savoir-faire et un équipement qui permet de répéter la qualité.
Car lorsque la prune est soigneusement sélectionnée, la fermentation correctement conduite, la distillation précisément réalisée et que l’eau-de-vie a le temps de reposer en chêne, le résultat n’est pas seulement une boisson.
Le résultat est du caractère en bouteille.
Contactez-nous et trouvez l’alambic DES adapté à votre production.
Lorsque le temps, l’héritage familial et la trace d’un ancien métier sont préservés dans une seule matière première, la distillation cesse d’être seulement un processus technologique. Elle devient une manière de remettre le passé en mouvement, mais sous une nouvelle forme.
Dans la distillerie slovène Svarog, dirigée par Bojan Lunežnik, un tel moment a précisément été transformé en une série limitée d’eau-de-vie de miel Franc Kirar. En coopération avec Maja Kirar, petite-fille du célèbre apiculteur Franc Kirar, Bojan a distillé une eau-de-vie à partir d’un miel vieux de près d’un demi-siècle, soigneusement travaillé et transformé en une boisson qui porte bien plus qu’un simple profil aromatique.
C’est l’histoire de 750 kilogrammes de miel qui ne sont pas devenus un souvenir familial oublié, mais un distillat limité créé par respect pour un homme, l’apiculture et le temps qui a laissé son empreinte.
Le miel qui a préservé le temps
Franc Kirar était l’un des apiculteurs remarquables de son époque, connu pour ses innovations dans l’apiculture et la production de miel. Après sa mort, 750 kilogrammes de miel sont restés, non pas comme une matière première ordinaire, mais comme l’héritage d’une famille, d’un métier et d’une époque.
Des décennies plus tard, Maja Kirar a décidé de confier ce miel à Bojan Lunežnik, fondateur de la distillerie Svarog. C’est ainsi qu’est née l’idée de transformer quelque chose préservé du passé en un produit entièrement nouveau, une eau-de-vie de miel portant le nom de Franc Kirar.
Ce n’est pas seulement un distillat. C’est une mémoire liquide de tradition, d’apiculture, de famille et de patience.
Distillerie Svarog : un métier qui comprend l’histoire
La distillerie Svarog est une jeune distillerie familiale de Maribor, connue pour produire des spiritueux premium et pour son approche créative de la distillation. Elle est dirigée par Bojan et Lidija Lunežnik, et leur travail associe ingrédients locaux, expérimentation et respect du métier.
Précisément en raison de cette approche, le projet Franc Kirar ne pouvait pas être traité comme une production ordinaire. Un miel vieux de plusieurs décennies exigeait compréhension, chauffage soigneux, préparation, purification et distillation précise.
Avec des produits comme celui-ci, il n’y a pas de place pour l’improvisation. Chaque étape du processus doit être maîtrisée, car la matière première est limitée, précieuse et impossible à reproduire.
L’alambic DES comme partie d’un processus qui préserve l’arôme
Pour un distillat comme celui-ci, une bonne recette seule ne suffit pas. Il faut aussi un équipement, un équipement qui permette un processus de distillation stable, précis et contrôlé.
La distillerie Svarog utilise un alambic DES, et cette eau-de-vie de miel spéciale a été créée précisément dans cet alambic. L’équipement DES donne à Bojan ce qui est essentiel dans des projets comme celui-ci : le contrôle du processus, la préservation du profil aromatique et la capacité d’extraire tout le caractère d’une matière première rare.
Avec l’eau-de-vie de miel, il est particulièrement important de préserver l’arôme délicat du miel, sans notes agressives et sans perdre l’élégance. Un alambic de haute qualité ne peut pas faire un bon distillat à partir d’une mauvaise matière première, mais lorsque le distillateur possède le savoir, la vision et une base soigneusement préparée, un bon alambic fait une grande différence.
Il ne domine pas la matière première.
Il l’aide à s’exprimer.
Une série limitée avec une symbolique
L’eau-de-vie de miel Franc Kirar a été produite en édition limitée de seulement 555 bouteilles. Les trois premières bouteilles ont reçu une signification particulière : l’une est restée chez Bojan Lunežnik, la deuxième chez Maja Kirar, et la troisième a été offerte à la ville de Maribor.
Ce geste montre que le produit n’a pas été conçu simplement comme une boisson, mais comme un objet culturel et émotionnel. Comme une bouteille qui porte une histoire sur un homme, une famille, l’apiculture, la Slovénie et le métier moderne de la distillation.
Selon les informations officielles concernant le projet, la boisson est décrite comme douce et très aromatique, et elle a également été analysée pour détecter les composants indésirables, avec la mention qu’elle ne contient aucun ingrédient interdit ou indésirable.
Que signifie cette histoire pour les futurs distillateurs ?
L’histoire de l’eau-de-vie de miel Franc Kirar montre jusqu’où la distillation peut aller lorsque se réunissent une bonne idée, une matière première précieuse, le savoir et un équipement de qualité.
Si vous envisagez de lancer une distillerie ou d’améliorer votre production existante, il est important de savoir que vous ne choisissez pas seulement un alambic. Vous choisissez un outil qui prendra part à chaque futur produit, chaque recette et chaque lot que vous développerez.
Les alambics DES sont utilisés pour la production d’eau-de-vie, de gin, de liqueurs, d’absinthe, de vodka, de whisky, de rhum et d’autres spiritueux alcoolisés. Notre gamme comprend plus de 40 modèles d’alambics, différents types de colonnes, plusieurs options de chauffage et la possibilité de produire un équipement selon les besoins de votre production.
Que vous développiez une eau-de-vie traditionnelle, un gin moderne ou une série limitée avec une histoire particulière, le bon alambic vous apporte sécurité, contrôle et résultat reproductible.
Quand l’héritage reçoit une nouvelle vie
L’eau-de-vie de miel Franc Kirar n’a pas été créée par désir de faire simplement une boisson de plus sur le marché. Elle est née du respect pour un homme qui a laissé sa marque dans l’apiculture, de la confiance de sa famille et de la vision d’un distillateur qui a su transformer un miel vieux de plusieurs décennies en quelque chose de nouveau.
Pour DES, c’est un honneur particulier que nos alambics participent à des projets comme celui-ci. Car lorsque l’équipement devient une partie d’une histoire qui relie le passé et l’avenir, nous savons que notre travail a une signification plus large.
Certains distillats se consomment.
Certains restent dans les mémoires.
Et certains deviennent une histoire qui se transmet.
L’eau-de-vie de miel Franc Kirar appartient à ce rare troisième groupe.
Contactez-nous et trouvez l’alambic DES adapté à votre production.
La qualité d’un alambic se prouve le mieux par les résultats. L’un des exemples les plus forts est venu des World Drinks Awards 2025, où la distillerie artisanale polonaise Tessellis a remporté deux médailles d’or pour des spiritueux produits dans un alambic DES.
Absinthe Verte, le meilleur absinthe au monde
Exquisitus, la meilleure vodka botanique au monde
Ces récompenses confirment ce en quoi nous croyons depuis des années, qu’un spiritueux exceptionnel commence par des matières premières de haute qualité, du savoir-faire et le bon alambic.
L’alambic DES comme partie d’un processus de champion
Tessellis est une distillerie artisanale familiale de Cracovie, connue pour ses spiritueux riches en arômes d’herbes et d’épices. Pour le développement de leurs produits, ils ont choisi un alambic moderne à colonne DES d’une capacité de 200 litres, fabriqué en cuivre de haute pureté, avec chauffage électrique et colonne à plateaux à calottes.
Ce type de construction permet un contrôle précis de la température, une extraction aromatique de haute qualité et un processus de distillation stable, ce qui est particulièrement important pour des spiritueux tels que l’absinthe, le gin, la vodka botanique et les liqueurs.
Rappelons qu’un alambic ne peut pas transformer une mauvaise matière première en spiritueux exceptionnel. Mais lorsque vous avez un bon macérat, une bonne recette et les bonnes connaissances, un alambic de haute qualité fait une grande différence. Il préserve l’arôme, offre le contrôle et permet un résultat reproductible.
Qu’est-ce que cela signifie pour les futurs distillateurs ?
Si vous envisagez de lancer une distillerie ou d’améliorer votre production existante, il est important de savoir que vous ne choisissez pas seulement un équipement. Vous choisissez un partenaire de production.
Les alambics DES sont utilisés pour la production d’eau-de-vie, de gin, d’absinthe, de liqueurs, de vodka et d’autres spiritueux alcoolisés. Notre gamme comprend plus de 40 modèles d’alambics, différents types de colonnes, plusieurs options de chauffage et la possibilité d’une fabrication sur mesure.
Avec chaque alambic moderne à colonne, nous assurons un support technique, des conseils et une livraison dans le monde entier avec certification CE.
Les deux médailles d’or remportées par la distillerie Tessellis ne sont pas un hasard. Elles sont le résultat d’une bonne recette, d’ingrédients de haute qualité et d’un équipement qui permet une distillation précise. Le meilleur absinthe et la meilleure vodka botanique au monde ont été produits dans un alambic DES. Il est peut-être temps que votre prochain spiritueux commence là aussi.
Contactez-nous et trouvez l’alambic DES adapté à votre production.